0.8 mm 302 ステンレス ロックワイヤーは、入荷時のすべての引張チェックに合格し、それでも防御ハーネスを使用不能にすることができます。ワイヤーはプログラムが受け付けない溶融源から来たものであるか、間違った調質状態で到着しており、最初の不適合は、フィッターがループをねじってワイヤーが曲がり部分で亀裂を生じたときに現れます。精密ワイヤーは、誰も写真に撮ることのないコンポーネントですが、それに依存するアセンブリに限界を設定します。
航空宇宙および防衛産業にとっての実際的な結論は、精密ワイヤを金属の長さの商品としてではなく、管理された材料システムとして購入することです。ロットが受け入れられるかどうかは、合金と溶湯の産地、直径と公差、焼き戻しと表面状態、熱番号までの追跡可能性という 4 つの変数によって決まります。これらを正しく行うと、コネクタ、制御ケーブル、熱電対のリード線、およびワイヤー状の保持要素がすべて予測どおりに動作します。 1 つを見逃したり、最終検査を行っても出荷は回復されません。
ショートバージョン
- 合金と溶融ソースは認定の問題であり、価格の問題ではありません。
- 直径公差と楕円度によって、圧着品質、挿入力、形成されたリングが溝にどのように収まるかが決まります。
- 焼き戻しと表面状態が疲労寿命を決定します。引張試験は、ワイヤをねじったときに亀裂が生じるかどうかについては何も示しません。
- 監査人が最初に確認を求めるのは、トレーサビリティ、コーティング重量、および清浄度の記録です。
航空宇宙および防衛分野で精密ワイヤーが負荷を運ぶ場所
6 つの役割が、機体、エンジン、地上プラットフォーム全体にわたる精密ワイヤーの消費のほとんどを占めます。それぞれに異なる障害モードがあり、ある役割を保護する仕様が次の役割には無関係である可能性があります。
ロックワイヤーと安全ワイヤー
0.5 mm ~ 1.6 mm のワイヤをねじり、ファスナー ヘッド、コネクタ シェル、およびアクセス パネルに通します。焼き戻しの一貫性が特性を制御します。硬すぎるワイヤーは最初のねじりで亀裂が入り、柔らかすぎるワイヤーは伸びてプリロードが失われます。
アビオニクス信号および電力導体
細いおよび極細のより線導体(通常はメッキされた銅)が密集したハーネスに通されます。ゲージが小さい場合、主な欠陥は導体自体ではなく、圧着部分の素線の損傷です。
機械制御ケーブル
ストランドは、機体や装甲車両のコックピットまたはアクチュエーターの動きを伝達します。耐食性ストランドと制御された撚り長さが、バックラッシュ、伸び、保守間隔を決定します。
ワイヤー成形の保持要素
ベアリング、ピン、シャフトを所定の位置に保持する止め輪とエクリップに形成されたバネ鋼線とストリップ。溝のはめあい、半径方向の壁の厚さ、および硬度によって、要素が着座して留まるかどうかが決まります。
ばねおよび耐荷重要素
円錐ワッシャーと圧縮要素に成形されたばね鋼。数マイクロメートルの厚さと平坦度の変化により、荷重 - たわみ曲線とジョイントが実際に受ける予荷重が変化します。
センサー、熱電対、シールド線
エンジンと機体のセンサーは、熱サイクルを通じて校正を保持するワイヤーに依存しており、編組シールドが接地と電磁制御を処理します。
4 番目と 5 番目の役割は、ワイヤ仕様が完成部品となり、通常、調達が制御を失う場合です。 DIN 6799 パターンの弾性バネ鋼の外部エクリップが良い例です。リングが着座しないと、単一のベンチではなく組立ラインが停止するため、部品あたりは安く、故障すると高価になります。
 弾性ばね鋼の外部 E クリップ - DIN6799 のサプライヤー ホーム 製品 外部サークリップ 弾性ばね鋼製外部 E-クリップ-DIN6799 製品を見る→
精密ワイヤーの指定: 購入者が過小評価している 4 つの変数
ワイヤーの発注書は、多くの場合、材質、直径、材質の 1 行で表示されます。それは防衛計画にとって十分ではなく、最初の物品検査以降にギャップが表面化します。
1. 合金と溶湯の起源
合金コードは答えの半分にすぎません。特殊金属条項と輸出規制図面により材料の原産地が制限されるため、購入者は溶融源も必要とします。非承認工場からの規格に適合しているように見えるグレードは、出荷がゲートで停止する最も一般的な理由の 1 つです。
2. 直径、楕円度、キャンバー
ファインゲージではプラスまたはマイナス 0.01 mm のバンドは正常であり、サプライヤーと顧客が同じ方法で測定する必要があります。楕円形と反りも同様に重要です。真円ではない導体は不均一に圧着され、不均一な半径方向の壁厚を持つ成形リングは溝内で傾いて保持力を失います。
3. 焼き戻し、伸び、表面
規定の伸び範囲を備えたスプリングテンパーまたは焼きなましにより、ねじれや成形が予測可能になります。表面状態 (描画マーク、ラップ、残留潤滑剤) によって、疲労亀裂が曲げ、圧着、または溝の接触点のいずれから始まるかが決まります。
4. コーティング、清浄度、および文書化
めっきの重量、密着性、はんだ付け性は、説明ではなく数値で示す必要があります。ヒート番号、製造証明書、およびロットの検査証明書を求め、ワイヤが輸送に耐えられるように洗浄および梱包されていることを確認してください。
価格について議論する前に、RFQ に含める価値のある 5 つの質問があります。
- 溶融源は何ですか? それは適用される特殊金属条項を満たしていますか?
- 直径と楕円率にはどの公差が適用されますか?また、その測定方法は何ですか?
- どの調質と伸びの範囲が適用されますか?また、ねじりまたは曲げのテストは合否の一部ですか?
- どのようなコーティング重量と接着クラスが必要ですか?
- 工場証明書、検査証明書、試験報告書など、どの書類がロットに同梱されますか?
ワイヤまたはストリップが最終的に溝付き保持要素となる場合、嵌合部品の仕様は同等の重みを持ちます。 DIN 471 の寸法を満たすシャフト サークリップであっても、溝の深さまたはリングの硬度が意図した帯域を超えている場合は機能しない可能性があるため、リングと溝は別々にではなく一緒に認定するのが最適です。
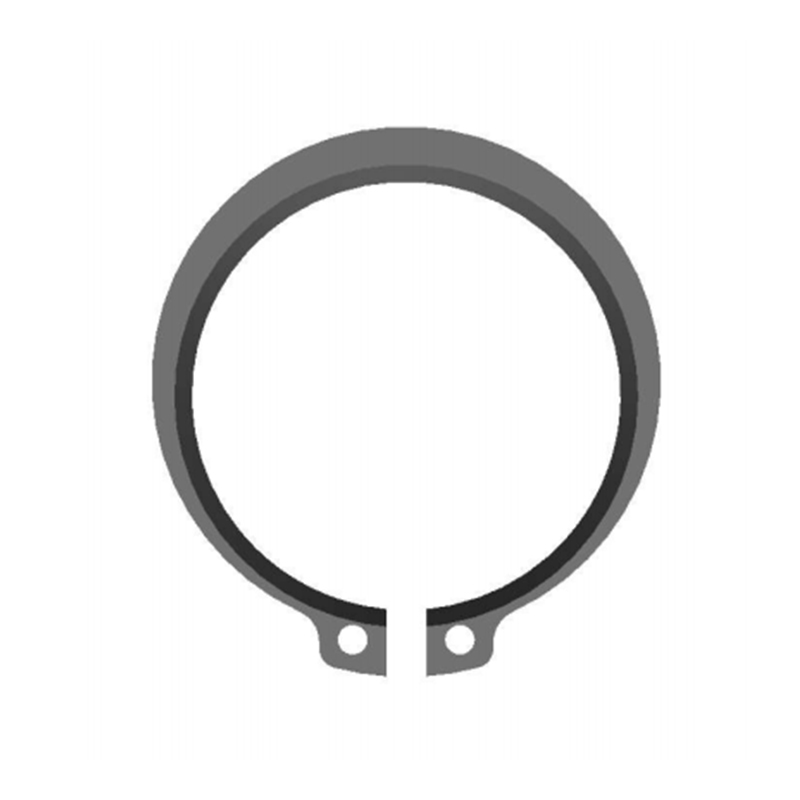 シャフト用外部サークリップ - DIN471 サプライヤー ホーム 製品 外部サークリップ シャフト用外部サークリップ-DIN471 製品を見る→
航空宇宙および防衛用途のワイヤー合金の比較
合金の選択は通常、温度帯と腐食環境から始まり、次に強度とコストを絞り込んでいきます。以下の表は、プログラム仕様で最も頻繁に表示されるグレードを比較したものです。
コスト インデックスは、残りの 1 つだけになるまで最も重要度の低い列です。コストのみで選択するエンジニアは通常、腐食故障後に現場に戻り、2 番目の認定にはこれまでにかかった材料よりもコストがかかります。同じ論理が、DIN 2093 に準拠した高荷重皿ばね座金などの耐荷重ばね要素にも当てはまります。硬度や平坦度の偏差により、部品の外観だけでなく、接合部が受ける力も変化します。
 高荷重皿ばね座金-DIN2093 サプライヤー ホーム 製品 皿ばね座金 高荷重皿ばね座金-DIN2093 製品を見る→
隠れた指標: ワイヤ関連の不適合が集中する場所
ワイヤー供給による生産から受け取った検査データが公開されることはめったにありませんが、このパターンは航空宇宙および防衛の注文帳全体で繰り返されます。直径ドリフトと表面状態は合わせて、不合格品の 10 件中 6 件を占めており、両方とも入荷時に検出可能です。
最後のバーは、イベントごとに最もコストがかかるバーです。トレーサビリティのギャップは不良部品を生成するのではなく、保留を生成します。ロットは隔離され、製造順序が再計画され、顧客に通知されます。レーザーマイクロメーター、めっき付着チェック、およびきれいな証明書パックのコストは、一時停止された貨物 1 件よりもはるかに安価です。
精密ワイヤーの需要が航空宇宙と防衛にどのように分割されるか
需要は均等に分散されておらず、ゲージと公差の要件が厳しくなり続ける理由はこの分割によって説明されます。アビオニクスとエンジンの連携により体積の半分以上が吸収され、両方ともゲージ範囲の上限に達します。
- アビオニクスおよびハーネス アセンブリ: 32%
- エンジンと飛行制御ハードウェア: 24%
- 機体構造固定: 18%
- 陸海軍プラットフォーム: 15%
- 宇宙および衛星システム: 11%
このチャートを調達マップとして読み取ってください。 32 パーセントのアビオニクス シェアは、圧着品質とメッキの密着性が支配的な部分です。エンジンの 24 パーセントが占める割合は、温度と酸化挙動によって合金の選択が決まります。機体の 18 パーセントのシェアでは、ワイヤ成形の保持コンポーネントとロック コンポーネントが大量に消費されます。これら 3 つのセグメントの 1 つを中心にサプライヤー リストを作成しても、他の 2 つがカバーされることはほとんどありません。
ワイヤ仕様から製品リリースまで: 5 段階の認定パス
ステップ 1: デューティ サイクルを定義する
温度帯域、振動、湿気、塩霧、予想寿命が該当する規格にマッピングされています。エンジニアリングに 2 ~ 4 週間かかるのは通常であり、適切な作業を行うには最も低コストの段階です。
ステップ 2: 溶融ソースの評価
サンプルを採取する前に、輸入制限と特殊金属に関する条項を確認し、熱番号と製造証明書を収集します。この手順により、最も高価な種類の障害が防止されます。
ステップ 3: 最初の商品検査
直径と楕円率、引張、伸び、硬度、コーティング重量、および倍率での目視検査。ロックワイヤーの場合は、サンプルの長さに破壊的ねじりテストを追加します。
ステップ 4: プロセスを検証する
絞り、焼きなまし、洗浄、めっき、成形のそれぞれが材料を動かします。平らなサンプルではなく、成形部品のスプリングバックと溝のフィットを確認します。これは、成形動作が現れる場所であるためです。
ステップ 5: 本番環境へのリリース
ロットの分離、先入れ先出し管理、バーコードのトレーサビリティは、世界中で使用されているのと同じ規律に従います。 社内生産の流れ 、さらに AQL サンプリングと成形部品の自動光学選別。
ステップ 3 と 4 では、ほとんどのプログラムは仕様が不完全であることを発見します。最初の製品検査に合格したにもかかわらず、最初の 1,000 個の成形品が許容範囲を逸脱した場合、問題は通常、入ってくるワイヤではなく、プロセス能力にあります。
ロットを保護するメンテナンス、コンプライアンス、事務手続き
この分野におけるコンプライアンスは主に証拠に関係します。溶融物まで追跡できないワイヤのロット、測定ではなく想定されたコーティング重量、または電子メールのみに存在する熱処理記録はすべて、顧客監査中に、そして多くの場合、納品から数年後に表面化します。
- 制限材料条項: 到着後ではなく、注文前に図面に対して溶融国と工場の承認を確認してください。
- 品質システム: 航空宇宙品質管理システムに加え、熱処理とめっきの認定された特殊プロセスの承認。
- 試験証拠: 有能な研究所による機械的および冶金学的検証。私たち自身の 試験センターはCNAS認定を取得しています これにより、顧客の監査全体でレポートを使用できるようになります。
- 記録の保持: ロット、熱、コーティング、および検査の記録を、プログラムで定義された期間 (通常は 10 年またはプラットフォームの耐用年数) にわたって保管します。
- 保管と取り扱い: めっきワイヤには保管期限があり、コイルはよじれてはならず、最小曲げ半径の規則は図面だけでなく実験台にも適用されます。
メンテナンス計画も同じロジックに従います。安全ロックまたは保持要素に精密ワイヤーが使用されている場合は、カレンダーではなく条件に基づいて交換し、単一のループではなくロック セット全体を交換してください。ヴィンテージが混在していると追跡が難しく、判断を誤りやすくなります。
精密ワイヤーは小規模な品目であり、プログラムのスケジュールに大きな影響を与えます。作業ルールは単純です。材料ではなく材料システムを指定します。合金と溶湯源の名前、測定方法による直径と楕円度の許容差の状態、ねじりまたは曲げ試験による調質と伸びを定義し、ロットごとにコーティング重量と証明書パックが必要です。
ワイヤ形成コンポーネントの場合は、同じ規律を嵌合形状にも拡張します。リング、クリップ、およびスプリング要素の品質は、それらが作用する溝、穴、またはシートと同程度であり、システムとして認定されたジョイントは、2 つの部品を別々に認定するよりも維持コストが低くなります。