図面には「冷間引抜鋼」と記載されていますが、発注書にはプロセス、焼き戻し、公差が必要です。 これは、シャフト サークリップ、ベアリング リテーナー、皿ばね、または打ち抜きワッシャーが試作品からシリーズ供給に移行するときに通常発生するギャップです。冷間引抜鋼は単一グレードではありません。これは、熱間圧延された棒またはワイヤーを室温でダイを通して引っ張ることによって生成される状態です。その結果、より滑らかで、真っ直ぐで、より寸法の一貫した原料が得られ、強度は高くなりますが、残留応力と延性が低下するため、想定するのではなく設計する必要があります。ファスナーの場合、実際的な利点は、プレスやターニング センターで予期せぬサイズ設定が発生することが少なくなることです。実際的なリスクは、「冷間引抜」を完全な仕様として扱うことです。
チームを購入するための最終的なポイント
- 冷間引き抜き鋼は、グレードではなくプロセス条件です。ベース鋼、絞り縮小、熱処理、および最終的な機械的特性を指定します。
- 厳しい公差とスケールフリーの表面により、特にサークリップ、ワッシャー、薄いプレス部品の二次加工とスクラップが削減されます。
- 強度は上がりますが、延性は下がります。スプリングバック、亀裂、残留応力は成形および熱処理時に検証する必要があります。
- キログラムあたりではなく、完成品の歩留まりで価格を比較してください。真直性、ニアネット部、安定した送りによりトータルコストの低減を実現します。
冷間引抜により鋼にどのような変化が生じるのか
冷間引抜は、熱間圧延された棒またはワイヤーから始まり、洗浄され、潤滑剤が塗布され、ダイを通して引き抜かれ、真っ直ぐにされて、切断されます。金型縮小により表面が冷間加工され、断面が圧縮されます。一般的なドラフトでは、直径と楕円度が改善され、真直度が向上し、滑らかな仕上がりが得られます。材料は再結晶温度未満に留まるため、転位が増加し、引張強度と降伏強度が上昇する一方、伸びは低下します。トレードオフはエネルギーの蓄積です。残留応力とより硬い表面は、後のブランキング、コイニング、および曲げに役立つ場合もあれば、悪影響を及ぼす場合もあります。
公差と真直度
冷間引抜棒材は、通常、熱間圧延棒材よりも高い直径と真直度を保持します。これは、わずかな送り変動がスクラップや工具の摩耗につながるバーフィード旋盤や順送プレスでは重要です。
表面状態
スケールのない滑らかな表面により、ダイの寿命とコーティングの均一性が向上します。外観の改善により長手方向の欠陥が隠れる可能性があるため、継ぎ目、ラップ、脱炭、および取り扱いの痕跡を引き続き確認してください。
機械的隆起
業界の冷間引抜データによると、標準ドラフトでは引張強度が約 25 ~ 30% 向上する可能性があります。降伏強度も増加しますが、伸びと面積減少は低下します。
応力と成形性
残留応力は、溝加工、コイニング、または熱処理後に歪みを引き起こす可能性があります。応力除去焼きなましは、厳しい成形や機械加工後に平坦度を維持する必要がある部品の場合に必要になる場合があります。
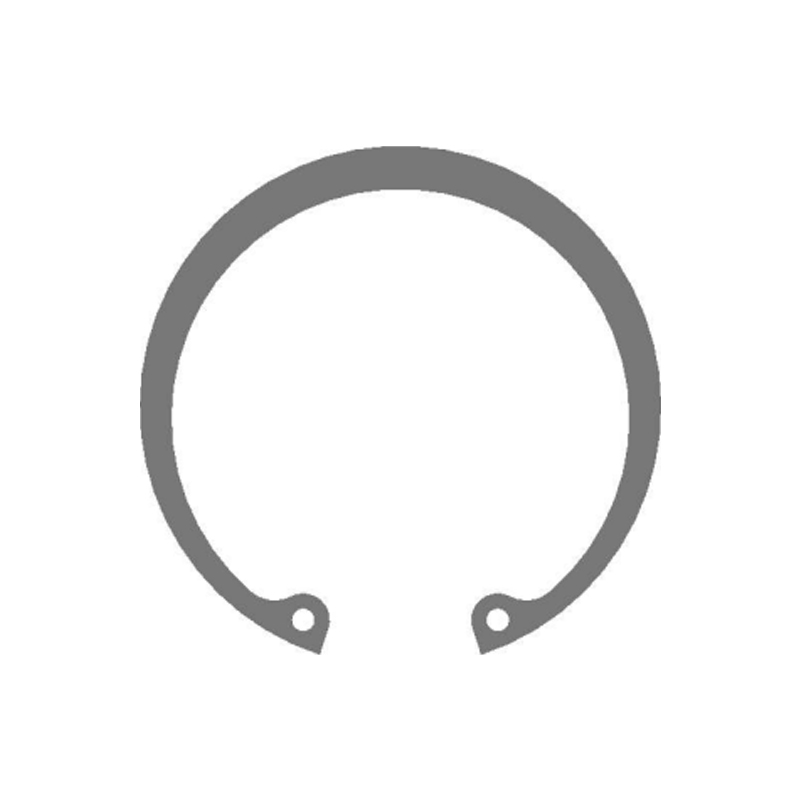
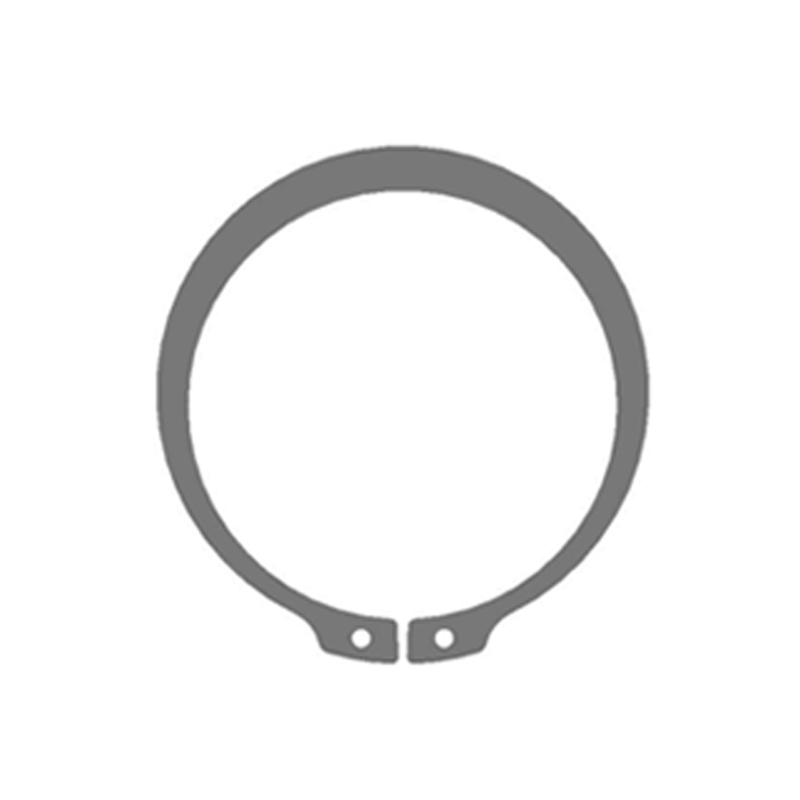
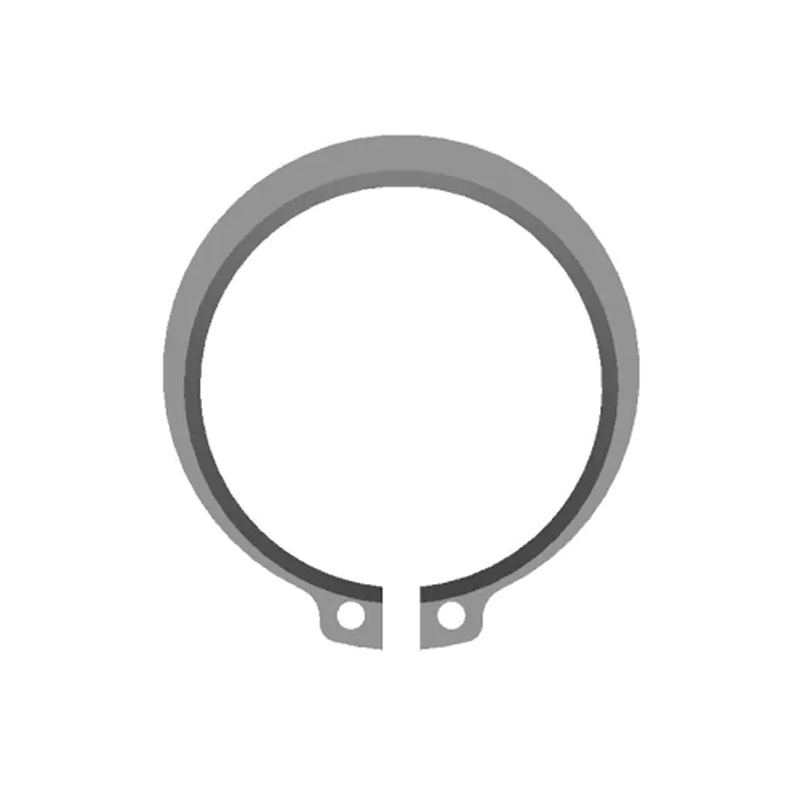
シャフトサークリップがその好例です。リングは溝に収まり、軸方向の荷重に耐え、永久ひずみを生じることなく取り付けに耐える必要があります。原材料が冷間引抜きされていても応力除去ステップが省略されている場合、部品は寸法検査に合格しても、ラグで亀裂が発生する可能性があります。典型的なシャフト保持用途の場合、溝の形状と材料の状態を次のような標準的なファミリと比較します。
 DIN471 シャフト用外部サークリップ シャフト止め輪のサイズ、負荷容量、材質、表面処理をリストしたこの DIN471 ファミリを使用して、溝の形状と材質の状態を比較します。 製品を見る→
図面の吹き出しには、単なる「冷間引抜鋼」ではなく、ベース鋼のグレード、ワイヤーまたはバーの状態、最終硬度を記載する必要があります。
冷間引抜、熱間圧延、冷間圧延: 実際の比較
「冷間圧延」と「冷間圧延」は会話の中で同じ意味でよく使われますが、同じ購入ルートではありません。冷間圧延はミルで厚さを減少させます。冷間引抜きでは、ダイを通して円形または成形された部分を引き出します。どちらも加工硬化鋼ですが、寸法結果、形状能力、およびコストベースが異なります。
比較には方向性があり、鋼種、絞り圧下、熱処理によって異なります。
調達では、バーの価格だけではなく、総コストを比較する必要があります。冷間引抜棒材はキログラムあたりのコストが高くなりますが、矯正が不要になり、加工代が削減され、プレス送りが安定します。冷間引抜は、工場のばらつきを制御された原料に変換するため、引抜寸法と同様に、入荷する材料の制御、熱処理、および表面処理が重要になります。社内にサプライヤー 製造および熱処理管理 リリース間でこれらの変数を保持できます。
購入者が確認すべき隠れた機械的影響
目に見えるメリットは次元的です。隠された効果は機械的で残存的なものです。以下のグラフは、方向性指数を使用して、標準的な冷間引抜きドラフトが熱間圧延された原料に通常どのような影響を与えるかを示しています。これはスクリーニング補助であり、許容限界ではありません。
熱間圧延 tensile: 100
冷間引抜 tensile: 125–130
冷間引抜 yield: 115–125
延性: 70–85
真直度ゲイン: 高
より良い質問をするために、これらの指標を使用してください。購入仕様書では、試験方法、サンプリング、および特性が引抜棒または熱処理後に保証されるかどうかを定義する必要があります。引張強度と降伏強度、伸び、硬度、残留応力または応力除去状態、表面欠陥、真直度を検証します。絞り加工後にスロット、コイニング、または曲げを行った部品については、実際のロットと潤滑を含む成形トライアルを実行します。
- 圧延機または引出しが最終冷間延伸サイズで機械的特性を提供しているかどうかを尋ねます。
- 部品の平坦度が厳しい場合や成形が厳しい場合は、応力除去焼きなましを確認してください。
- 断面の小さなサークリップとばね状ワッシャーの継ぎ目と脱炭の限界を確認します。
冷間引抜鋼が適する場所: 用途の組み合わせ
冷間引き抜き鋼は、自動車のクランプや保持リング、風力タービンのピッチおよびヨーのアセンブリ、建築ハードウェア、および一般機械など、小さなセクションでほとんど機械加工を行わずに荷重を支える必要がある場合によく使用されます。以下の組み合わせは、冷間引抜ファスナーおよびプレス加工コンポーネントの計画図を示したものであり、市場統計ではありません。
自動車および輸送 — 45%
風力とエネルギー — 25%
建設機械 — 20%
一般機械 — 10%
風力および重機では、予荷重が振動を通じて安定した状態を維持する必要があるため、高荷重の皿ばねと止め輪には冷間引抜または冷間圧延のストリップが使用されることがよくあります。代表的な高荷重皿ばねファミリーは次のとおりです。
 DIN2093 高荷重皿ばね座金 この DIN2093 皿ばねファミリーは、振動やシールの用途に適した材料とコーティングのオプションを備え、安定した軸方向の予圧を実現します。 製品を見る→
同じ論理が自動車のベアリング リテーナーや建築ハードウェアにも当てはまります。冷間引抜き条件は一貫したブランクを保持するのに役立ちますが、コーティング、硬度、取り付け方向が現場での性能を左右します。
調達およびエンジニアリングの選定ワークフロー
実行可能な選択プロセスにより、材料、成形、検査が部品の機能に関連付けられます。冷間引き抜き鋼が止め輪、ワッシャー、またはスタンピングに提案されている場合は、この順序を使用します。
- 機能を定義します: 軸方向の保持、プリロード、荷重分散、または構造的サポート。この機能は、許容される硬さ、靭性、および平坦度を設定します。
- ベースグレードと冷間引抜条件を修正します。鋼種、絞り減幅範囲、応力除去が必要かどうかを記載します。
- 公差は、ミルの利便性ではなく、はめあいによって設定します。溝の幅、リングの厚さ、ボアまたはシャフトのクリアランスが寸法コールアウトを決定します。
- 機械的および冶金学的レポートが必要です。組立に影響を与える場合には、引張、降伏、伸び、硬度、表面欠陥の制限を含めます。
- 成形と熱処理を合わせて検証します。コイニング後のスプリングバック、ラグの亀裂、および硬化後の歪みは、材料だけの問題ではなく、プロセスの問題です。
- ロック変更コントロール。ベーススチールのソース、絞りダイスの磨耗、焼鈍サイクル、およびコーティングのバッチは、出荷前にレビューを開始する必要があります。
図面が標準リングを超えてブラケット、リミットケージ、または特殊な形状のリングに移行する場合は、工具を切断する前に、スタンピングサプライヤーを図面レビューに参加させてください。早い 製品のカスタマイズ 作業により、冷間引抜き原料が経済的に形成できない形状に選択されることが妨げられる可能性があります。
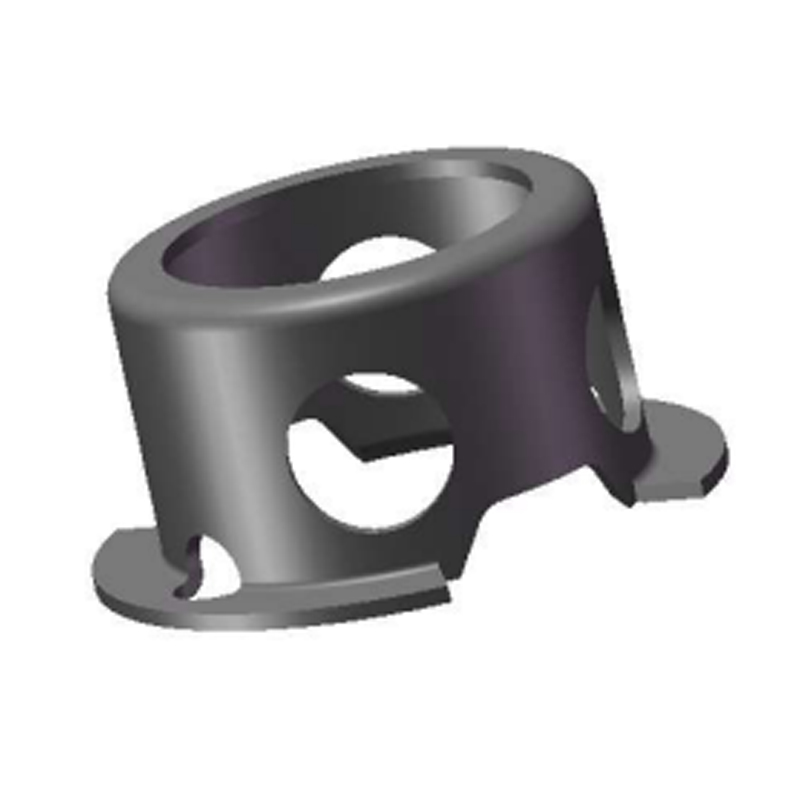 カスタム耐摩耗性リミットケージ 特殊な形状のリングやリミット ケージの場合、このカスタム スタンプ コンポーネントは、材料、表面処理、および金型開発オプションを使用した図面レビューをサポートします。 製品を見る→
メンテナンス、トレーサビリティ、およびコンプライアンスに関する注意事項
冷間引抜鋼材には、湿気を緩衝するためのミルスケールがないため、熱間圧延材よりも保管に敏感です。いくつかの実際的な管理により、受領後の投資が保護されます。
- バーとワイヤーは乾燥した高い場所に保管し、結露を避けてください。冷間引抜き表面ではすぐに錆が発生する可能性があります。
- 真っ直ぐなバーを曲げから、コイル状のワイヤーをよじれから保護します。ダメージを扱うと直進性の利点が損なわれる可能性があります。
- 熱番号、描画ロット、熱処理バッチ、表面処理バッチを生産記録から追跡します。
- 材料証明書、寸法報告書、硬度または引張結果、およびコーティング試験記録をロットと一緒に保管してください。
- コーティングまたはメッキされた部品の場合は、水素脆化制御とベーキング要件を仕上げ業者に確認してください。
- それぞれのはめあいや疲労寿命が変化する可能性があるため、ベーススチールソース、絞り縮小、焼きなまし、およびコーティングに変更通知を適用します。
冷間引き抜き鋼は、留め具やプレス部品に追加の機械加工を行わずに安定したブランク、滑らかな表面、および高い強度が必要な場合に役立ちます。図面で基本グレード、応力緩和条件、または最終特性が未定義のままの場合、これは不適切な答えです。最も安全な購入仕様では、冷間引抜きを一連のステップ (鋼種、縮小、熱処理、成形、コーティング、検査) として扱い、部品の実際の機能を各ステップに保持します。