食品工場のメンテナンス チームは、同じシャフトの保持リングを 14 か月ごとに交換します。リングは 17-4 PH で、H900 までエージングされています。データシート上で最も強度の高いカラムだったためです。洗浄水が集まるラグの部分でひび割れが発生し続けています。合金は問題ありません。条件は、です。 H900 は約 1,310MPa の降伏強さをもたらし、その対価はグレードの塩化物応力腐食マージンの大部分で支払われます。
短い答え: 17-4 (UNS S17400、AISI 630、EN 1.4542) はマルテンサイト系析出硬化型ステンレス鋼です。軟溶体処理した状態で機械加工またはスタンプ加工を行い、480 °C ~ 620 °C で時効処理して、約 725MPa ~ 1,310 MPa の降伏強度に達します。 300系以上の強度、400系以上の耐食性が必要な場合や、時効工程を制御したい場合にご指定ください。塩化物、熱酸、または約 300 °C を超える継続的な使用温度が制限を設定する場合は、この値を指定しないでください。
私たちが目にするほぼすべての 17-4 故障は、同じ根本原因に遡ります。時効処理は、合金が存在する理由としてではなく、形式的なものとして扱われていました。
析出硬化メカニズムの仕組み
約 1,040 °C での溶体化処理により、合金元素が面心立方晶オーステナイトに溶解します。次に、空冷により、そのオーステナイトが、高炭素工具鋼の硬くて亀裂が発生しやすい板状マルテンサイトではなく、低炭素のラス マルテンサイトに変化します。炭素の含有量は 0.07% に制限されているため、冷却直後の構造は機械加工に適した柔らかさであり、冷却速度も緩やかであるため、焼き入れ焼き戻し合金鋼と比較して歪みは小さく抑えられます。
老化は強さの源です。部品を 480 ~ 620 °C で 1 ~ 6 時間保持すると、粒界を固定する炭化ニオブとともに、幅わずかナノメートルの銅が豊富な相が析出します。これらの析出物はマルテンサイト格子に歪みを与え、転位の動きを妨げます。時間が経っても冷却され、沈殿物は微細で凝集した状態を保つため、強度はピークに達します。高温になると粗くなり、強度は低下しますが、延性、靱性、耐応力腐食性は回復します。
化学が役に立ちます
おおよそ 15.5 ~ 17.5% の Cr、3 ~ 5% の Ni、3 ~ 5% の Cu、および 0.15 ~ 0.45% の Nb。クロムは不動態皮膜を形成し、銅は析出物を供給し、ニオブは粒径を微細化し、過時効を遅らせます。
低歪みの 1 ステップ
急冷タンクがなく、亀裂のリスクもなく、成長率は通常 0.1% 未満です。そのため、この材種は公差を保持する必要がある完成加工部品や成形リングに適しています。
あらゆる条件下で磁力を発揮
304 や 316 とは異なり、17-4 は条件 A から H1150 まで強磁性を保ちます。センサーターゲット、磁気クランプ、および残留磁気が破片を引き付けるあらゆるアセンブリに関連します。
条件別物件データ
経年変化曲線は仕様です。以下の値は、ASTM A564 または AMS 5643 に準拠した棒および小型鍛造品の一般的な室温の数値です。重いセクションはより低く実行されるため、テストクーポンがどこから来たのかを必ず明記してください。
その取引に実際にかかるコストに注目してください。サークリップまたはボルト接合では、溝、ねじ、または断面の変更はバルク材料が破損するずっと前に破損するため、1,310 MPa と 725 MPa の降伏の差が設計に影響を与えることはほとんどありません。決定するのは、部品がサービス間隔の間その環境に耐えられるかどうかです。その基準では、H900 は間違った選択であることが多く、H1150 が正しい選択であることがよくあります。
ほとんどのデータシートに埋もれている数字
降伏強度は比較しやすく、過大評価されやすいです。以下のグラフは、市販の数値ではなく一般的な最小値を使用して、室温で一般的な代替品に対して 17 対 4 を示しています。
205MPa
205MPa
275MPa
655MPa
725 MPa
1,310 MPa
バーよりも重要なポイント:
- 塩化物応力腐食が本当の天井です。引張応力、塩化物、および約 60 °C を超える温度は古典的な組み合わせを形成しますが、ピーク時効状態ではその耐性が最も低くなります。 H1150 または H1150M までのオーバーエージングが標準的な緩和策です。
- 厳しいサービス基準により、グレードは超過状態に制限されます。 NACE MR0175 / ISO 15156 は H900 の 17-4 を受け入れないため、ピーク強度で指定されたバルブステムまたは坑口留め具は、加工される前から規格に準拠していません。
- 水素脆化のリスクは強度が高くなるほど高くなります。 H900 の 17-4 部品を電気めっきする必要がある場合、ベーク サイクルはオプションではなく、めっき工場は注文書にそれを書き込む必要があります。
- かじりは、17-4 が 17-4 に対して滑って接触するときによく発生します。硬度の違い、ドライフィルム潤滑剤、または一方の対向面の変更により、材料をアップグレードするよりも安価に問題を解決できます。
- 経年劣化により黒ずんだ酸化物が残りますが、これは酸洗または機械的手段で除去する必要があります。そうしないと、支払った対価としての耐食性が表面に現れることはありません。
グレードがその地位を獲得する場所
消費は、設計者がコーティングに依存する合金鋼に踏み込むことなく、316 の約 2 倍の強度を必要とする用途に集中しています。以下の分割は、市場調査ではなく、示唆的な計画ビューです。
航空宇宙、30% — AMS 5643 が適用されるアクチュエーターのハードウェア、フィッティング、高強度ファスナーおよび機体コンポーネント。
石油とガス、25% — バルブステム、ゲート、シート、海底ハードウェアは、ほとんどの場合、過使用状態にあります。
化学薬品およびプロセス、18% — ポンプ シャフト、インペラ、スリーブ、ミキサー。
食品、製紙、製薬、12% — ドクターブレード、ナイフ、シャフト、洗浄用ハードウェア。
医療および研究室、8% — 器具および工具;その他の産業用途が残りを占めます。
17-4 ファスナー、サークリップ、プレス部品の指定
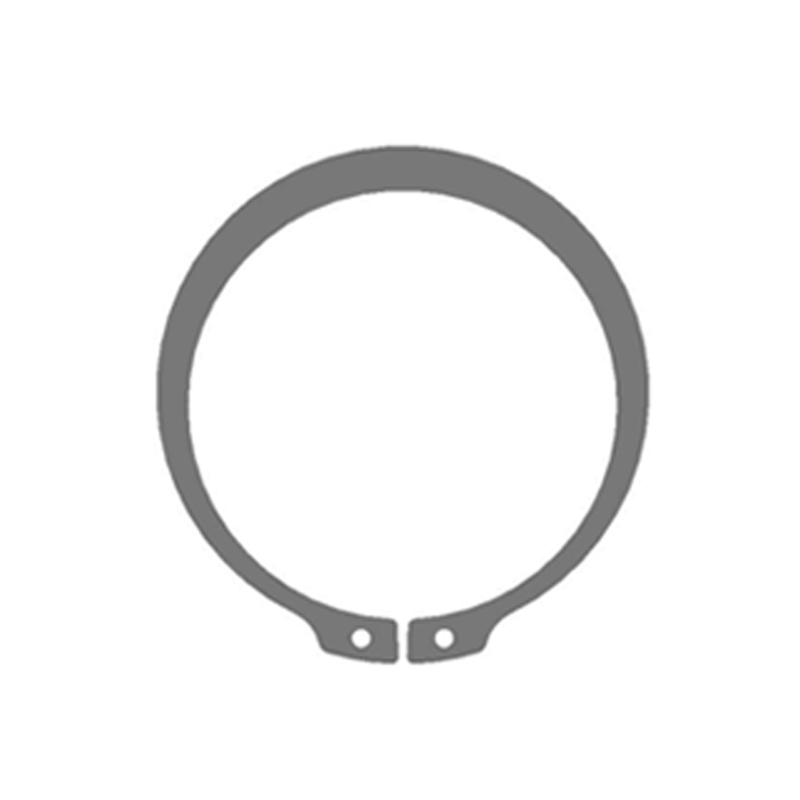
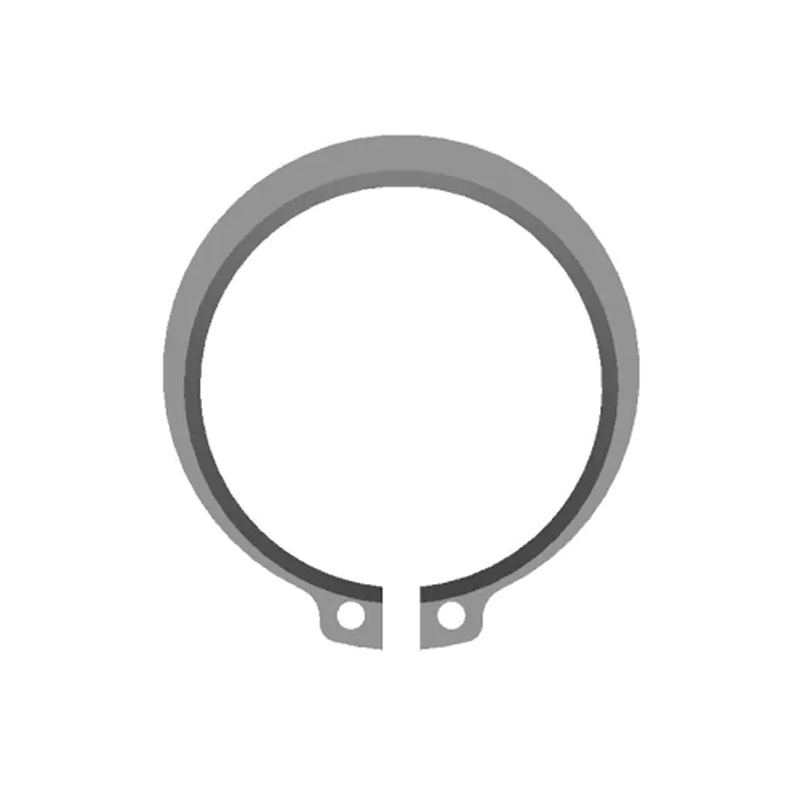
止め輪と打ち抜きワッシャーは荷重を非常に小さな部分に集中させるため、仕様のロジックが変わります。外部サークリップでは、ラグの付け根、溝接触面、およびテーパー部分がアキシアル荷重を負担し、1,310 MPa の降伏では鋭い内部コーナーが亀裂の開始点となります。ルート半径、エッジ ブレーク、および非荷重面にバリをスタンプし続けるバリの方向を指定します。
 DIN 471 シャフト用外部サークリップ サイズ、材質、コーティング、荷重、速度データを備えた DIN 471 シャフト リングは、ラグの付け根が集中荷重を支える軸方向の保持を指定するのに役立ちます。 製品を見る→
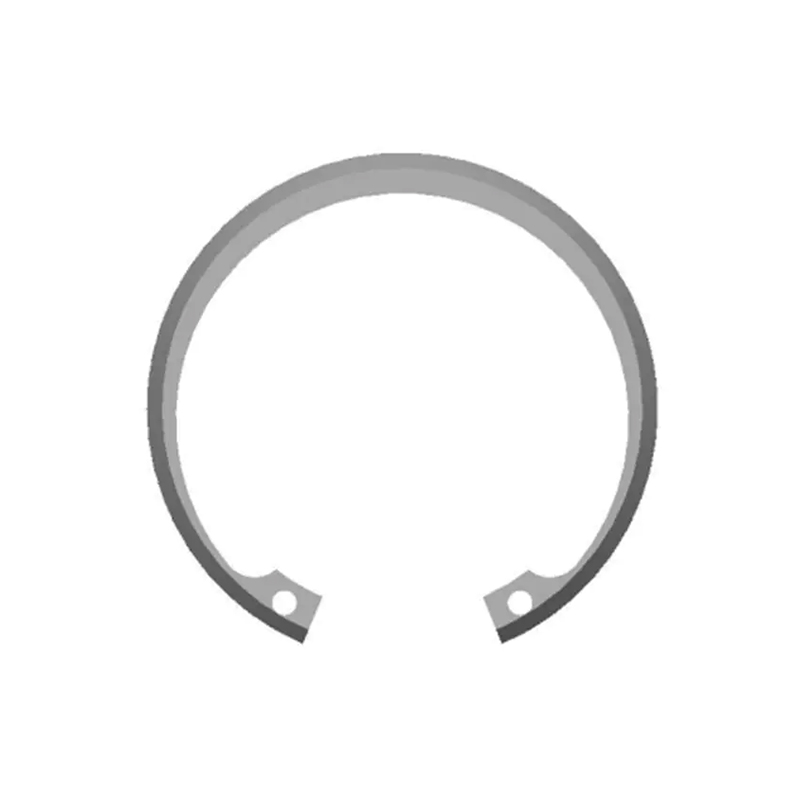
ボア溝の内部リングは、取り付けられると圧縮状態にあるため、観察される故障モードは、ラグの亀裂ではなく、溝のせん断、リングの疲労、または永久ひずみに移行します。これが、ボア側保持において過時効状態が一般的である理由の 1 つです。伸びが大きくなり、降伏がわずかに低くなった方が、過度に拡張されて行き場を失ってしまうピーク時効リングよりも、取り付け時のひずみや振動に対する耐性がはるかに優れています。
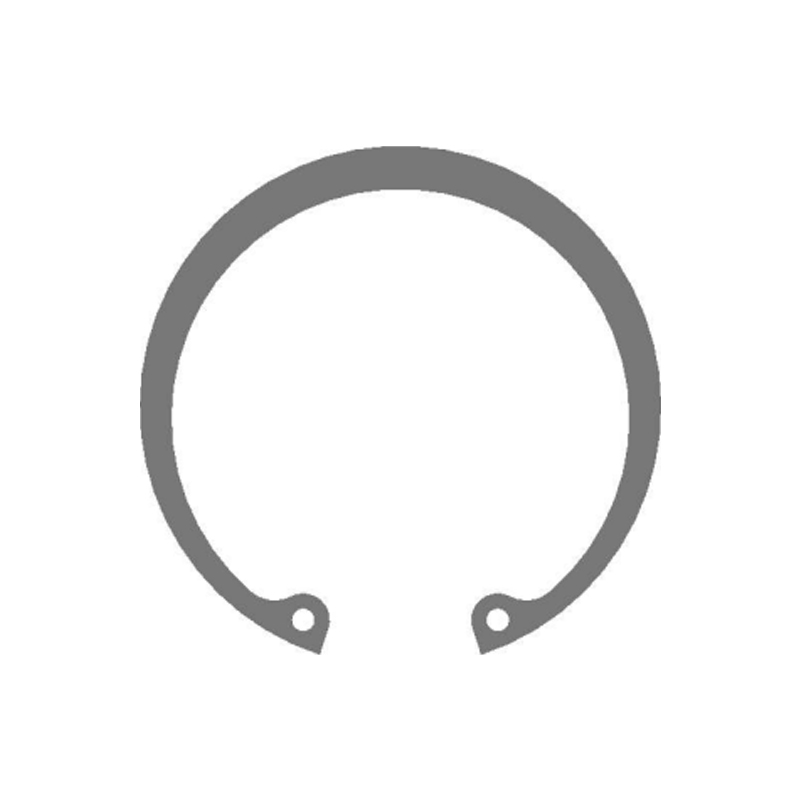 DIN 472 ボア保持用の内部サークリップ 内部ボアリングは圧縮状態にあります。 DIN 472 のサイズ、材質、コーティング、荷重データにより、軸方向保持の選択がサポートされます。 製品を見る→
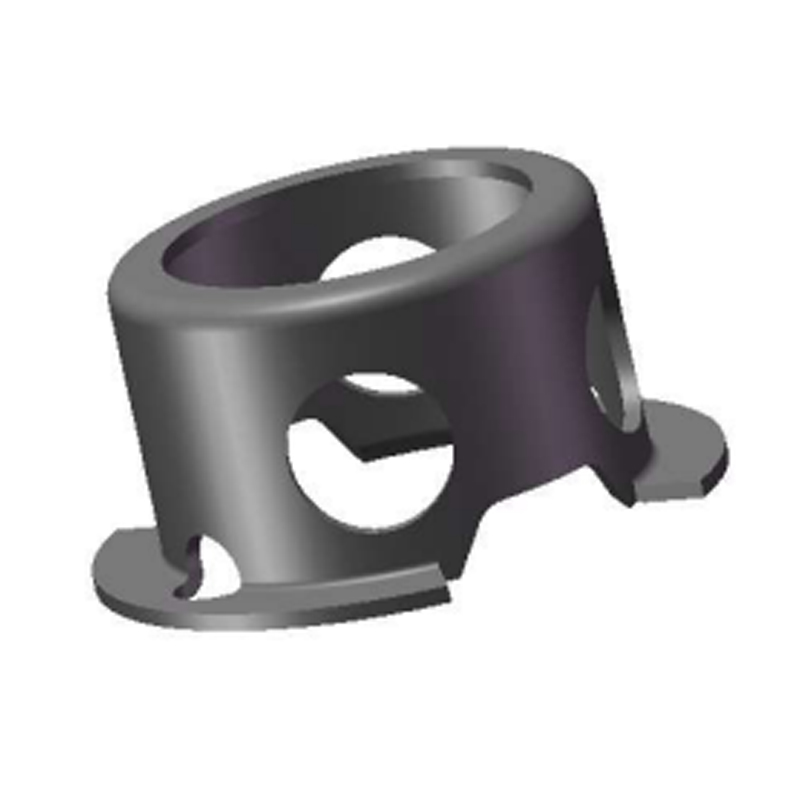
刻印されたブラケット、リミットケージ、特殊形状のリングは再び別のルートをたどります。 40 HRC の部品を成形するのは現実的ではないため、条件 A で成形され、成形後に時効処理が行われます。柔らかい状態でのスプリングバックは予測可能です。時効状態ではそうではないため、工具補正は焼きなましたストリップに基づいて行い、最初の時効バッチで検証する必要があります。私たちの カスタムスタンピングおよびフォーミングプログラム は、形成、熟成、スケール除去、不動態化、検査というシーケンスを中心に構築されています。
 耐食性特殊形状割止め輪 シャフトまたはボアの保持用のステンレス鋼またはニッケル合金製のカスタム耐食性スプリット リング。完成品の硬度とロットのトレーサビリティを確認します。 製品を見る→
2 つの購入詳細は、どの強さの数値よりも価値があります。まず、混合ロットを組み立て後にアンピッキングすることは不可能であるため、エージングチャージ番号によるヒートロットのトレーサビリティを主張します。次に、テストバーだけでなく、完成品の硬度を指定します。硬度は、時効炉が実際に証明書に記載されている通りの結果を示したかどうかを示す最も安価な指標です。
やり直しを避ける調達ワークフロー
- 荷重ケースを固定します。 アキシアル荷重、振動振幅、サイクル数、取り付けひずみ、使用温度。これらがなければ、条件の選択は推測に頼ることになります。
- データシートではなく環境から条件を選択してください。 乾燥した静的なポイントは H900 または H1025 を指します。塩化物、ウォッシュダウン、サワーサービスは H1150 または H1150M を指します。
- 仕様を完全に書きます。 グレードと UNS 番号、状態と老化サイクル、硬度範囲、ASTM A564 または A693 参照、表面仕上げ、不動態化標準、メッキされている場合の水素焼き付け、マーキングとトレーサビリティ。
- サンプルだけでなくプロセスも評価します。 時効炉の均一性、酸化物の除去、硬度調査の頻度、出荷検査も監査に含まれます。 自社製造・検査の流れ .
- 最初の記事と定期的に確認してください。 化学、硬度、微細構造、および関連する場合は塩水噴霧または SCC スクリーニング チェック。
メンテナンスとコンプライアンスに関する注意事項
- 17-4 パーツを現場で再エージングしたり、ストレスを軽減したりしないでください。制御せずに間違った温度に設定すると、降伏強度が数百メガパスカルも静かに失われる可能性があり、部品の外観は何も変わりません。
- 溝にフレッチング、隙間の汚れ、ラグ接触部の痕跡がないか検査します。永久ひずみが生じたリングはすでにプリロードを失っているため、再装着するのではなく交換する必要があります。
- 文書を、棒材および鍛造品については ASTM A564、シート、ストリップおよびプレートについては ASTM A693、航空宇宙については AMS 5643、欧州作業については EN 10088-3 グレード 1.4542、ベースラインとして EN 10204 3.1 証明書を使用する、参照される標準に合わせて文書を作成します。
- サワーサービスの場合は、見積前に超過時効状態と硬度キャップを確認し、NACE MR0175 / ISO 15156 要件を仕様付属書に埋め込むのではなく、図面上に表示しておいてください。
- 酸化物を計画します。空気中での老化により熱による色合いが生じるため、除去する必要があります。図面には不動態化処理と記載されているが、プロセスで酸洗いが省略されている場合、現場での腐食性能は認定テストと一致しません。
プロセス制御が弱いと、材料を選択することはできません。 17-4 は、記録されたサイクル、すべてのロットの硬度チェック、およびその後のきれいなスケール除去ステップを伴う冶金作業として時効を扱うサプライヤーに報酬を与えます。これら 3 つを正しく満たせば、このグレードは強度、靱性、耐食性の組み合わせを実現し、この価格で匹敵する合金はほとんどありません。