すべての生産エンジニアは、同じ故障パターンを目にしたことがあります。それは、高振動の運転中に保持リングがグリップを失ったり、熱サイクルを繰り返した後にスプリング ワッシャーが徐々にクランプ荷重を失ったりすることです。症状は異なって見えますが、根本的な原因は多くの場合同じです。鋼材は弾性強度を完全に発現させるために必要な析出熱処理を受けていません。
析出熱処理 (析出硬化または時効硬化とも呼ばれます) は、選択した合金の降伏強度、硬度、疲労耐性を向上させる 3 段階の熱処理です。サークリップ、スプリングワッシャー、打ち抜きファスナーの場合、溝にロックされたままのコンポーネントと、負荷がかかると外に飛び出てしまうコンポーネントの違いです。
重要なポイント: 適切に適用された析出熱処理は、焼きなまし状態と比較して降伏強度を 50% 以上高めることができ、同時に歪みを最小限に抑えることができます。そのため、サークリップやベルビル ワッシャーなどの薄くて公差が厳しい部品がこの熱処理に依存します。
析出熱処理が実際に行うこと
このメカニズムは、冷間加工やマルテンサイト変態によって金属を強くするというものではありません。その代わりに、合金はその結晶構造内に極めて微細な析出物を強制的に放出させられます。これらの粒子は、金属の曲がりや降伏を可能にする微細な欠陥である転位の動きをブロックします。障害物が多いほど強度が高くなります。
ファスナー コンポーネントの場合、これにより次の 3 つの測定可能な利点が得られます。
- より高い弾性限界 — 部品は繰り返したわみを繰り返すと元の形状に戻ります。これはまさにサークリップが広げられ取り付けられるたびに行わなければならないことです。
- 安定したクランプ荷重 — 応力緩和に対する耐性により、グレードに応じて最大約 300℃ までの使用温度でもばね座金をしっかりと保ちます。
- 疲労寿命が長い — 細かく均一に分散した析出物は、周期的な振動下での亀裂の発生を遅らせます。
一般的な時効硬化合金では、焼きなまし状態よりも降伏強度が増加します。
応力緩和が加速する前の時効硬化ばね鋼のおおよその加工限界。
時効による寸法変化は最小限に抑えられ、精密スタンピングの溝嵌合公差が維持されます。
析出熱処理の 3 段階
ステージ 1 — 溶液処理
部品は、すべての合金元素が単一の固溶体に溶解する温度範囲まで加熱されます。カーボン スプリング ストリップの場合、これは通常 780 ~ 880°C です。析出硬化型ステンレス鋼の場合は約1065℃まで。アルミニウム合金の場合、470 ~ 500°C。保持時間は、構造を均質化するのに十分な長さである必要がありますが、粒子の成長を避けるのに十分な短さでなければなりません。打ち抜き加工されたコンポーネントの場合、この段階では、打ち抜きや成形によって導入された内部応力も緩和されます。
ステージ 2 — 焼き入れ
急速冷却により、溶解した元素がその場に閉じ込められ、過飽和固溶体が形成されます。この時点で、金属は焼き鈍しよりも硬くなりますが、最終強度には程遠いです。急冷媒体は、水や油からポリマー溶液や強制空気まで多岐にわたります。サークリップやワッシャーなどの薄い部分はすぐに冷えますが、歪みや亀裂を避けるために焼き入れを調整する必要があります。
ステージ 3 — 老化
より低い温度(合金に応じて通常は 150°C ~ 500°C)で制御された再加熱により、溶解した元素が核生成し、超微細析出物として成長します。老化が進んでいないと体力が未発達のままになります。過度の時効は粒子を粗大化し、材料を柔らかくします。正確な時間と温度の制御が、信頼できる熱処理装置と推測装置を分けるものです。
比較: 析出硬化と他のルートの比較
熱処理の選択は、製品の形状、厚さ、荷重に応じて工学的に決定されます。以下の比較は、ファスナー メーカーが適用できる最も一般的なルートをまとめたものです。
老化反応: 隠れたピーク
すべての時効硬化合金には硬度のピークがあり、それを見つける唯一の方法は、時間と温度を変えて部品をサンプリングすることです。以下のグラフは、焼き入れ後に 350°C に保持されたばね鋼ストリップの一般的な時効応答を示しています。微細な析出物が生成すると硬度は上昇し、粒子が粗大化すると硬度は低下します。
これは、ほとんどの購入者が決して尋ねない隠れた指標です。時効が不十分な材料は、最小硬度テストに合格しても、製品に設計された完全な弾性限界を満たしていない可能性があります。過度に時効した材料は早期疲労破壊の危険性があります。責任あるサプライヤーは各バッチの曲線を追跡し、実際の経年期間を文書化します。
析出硬化部品が最も重要な場所
ファスナーに最も多くの要求をしている業界は、析出熱処理仕様を推進している業界と同じです。以下の分布は、産業分野全体における時効硬化ばね鋼部品の一般的な消費量を表しています。
自動車のトランスミッションおよび CV ジョイントでは、シャフト用の DIN 471 外部サークリップは、数百万回の高 RPM 負荷サイクルを通じてラジアル グリップを維持する必要があります。風力タービンでは、ギアボックスのハウジングには、振動と潤滑油の温度の両方に耐えられるボア側の保持が必要です。建設機械では、ばね座金は計画的に締め直すことなく、数十年間にわたって予荷重を保持する必要があります。
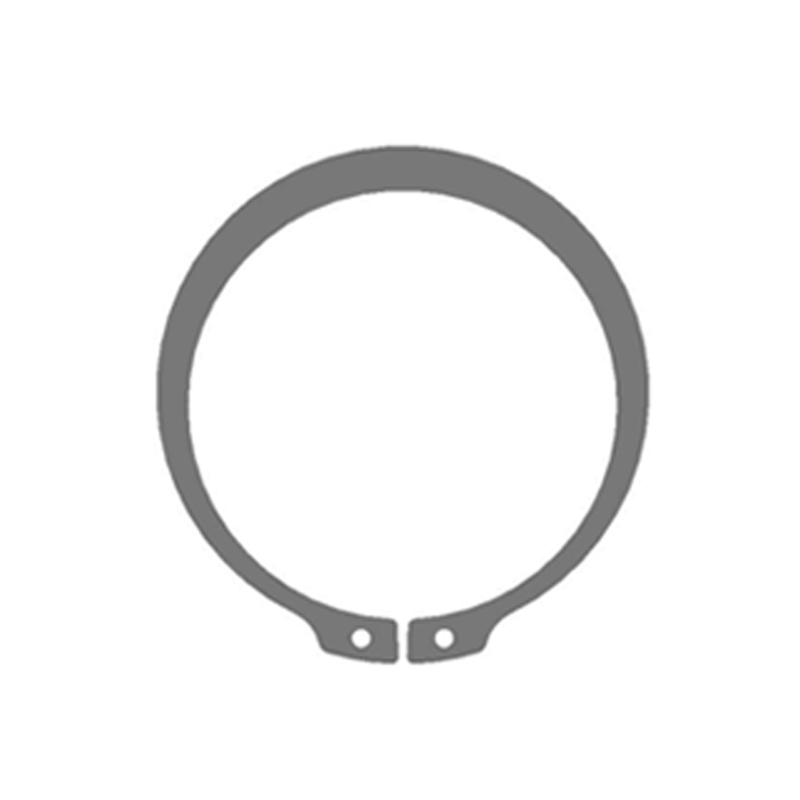
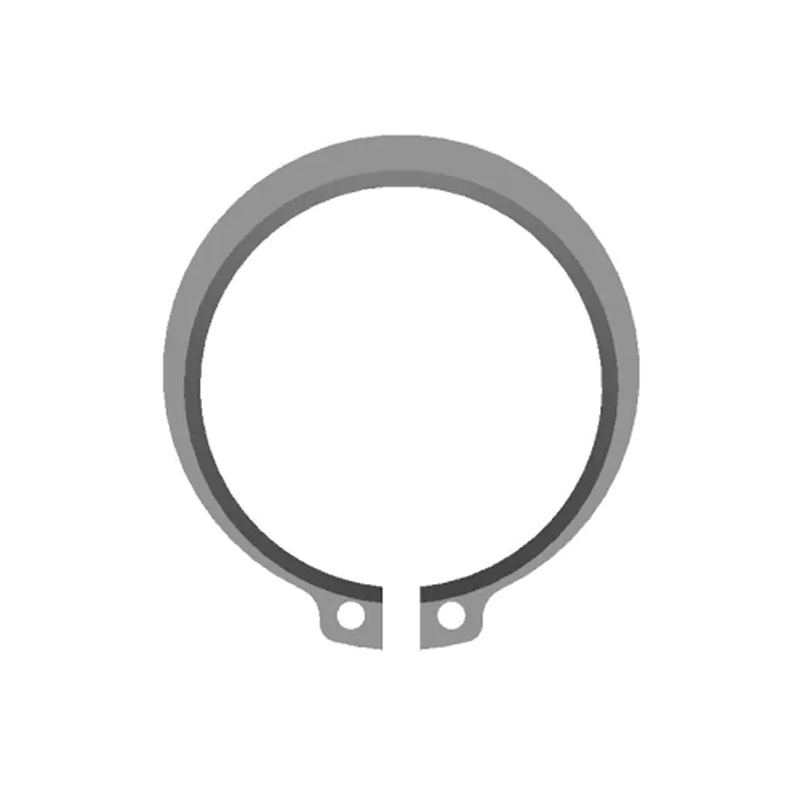
 DIN 471 シャフト保持用の外部サークリップ これらの外部サークリップは、65Mn やステンレス鋼などの材質と、リン酸塩処理や亜鉛メッキなどの表面処理を使用して、シャフトの軸方向のずれを防ぎます。これらは、ラジアルグリップと耐振動性が重要な高 RPM の自動車および風力タービンの用途に適しています。 製品を見る→
析出硬化ファスナーの指定: 実践ガイド
バイヤーや設計エンジニアは価格と納期に注目する傾向がありますが、耐用年数を決定するのは熱処理の仕様です。次の 5 つのステップを実行すると、現実との接触にも耐えられる調達仕様が得られます。
サービス条件の定義
動作温度範囲、負荷サイクル、振動レベルを記録します。これら 3 つの入力によって、カーボン スプリング鋼、50CrV4、または析出硬化型ステンレス グレードが適切かどうかが決まります。
素材と規格を選ぶ
グレードを該当する規格に合わせてください。サークリップの場合は DIN 471 および DIN 472、皿ワッシャーの場合は DIN 2093、平ワッシャーの場合は DIN 988 です。規格では、硬度の範囲、寸法、および試験方法が定義されています。
受け入れ基準を設定する
硬度ウィンドウ、耐荷重、および表面状態に同意します。サークリップの場合、溝のはめ込み公差と永久歪みのない完全なたわみは交渉の余地がありません。
プロセス制御を検証する
メーカーがバッチごとに老化曲線をどのように管理しているか尋ねてください。フル 社内生産 — 圧延とスタンピングから熱処理、光学選別まで — フィードバック ループを短縮し、一貫性を向上させます。
要求文書
材質証明書、硬さ試験報告書、寸法検査記録などをご請求ください。サプライヤーのテストセンターの独立した認定により、真の信頼性が高まります。
用途がハブまたはハウジングのボアである場合、分解アクセスが制限されているベアリングやコンポーネントを保持するための標準的な答えは、DIN 472 内部サークリップです。
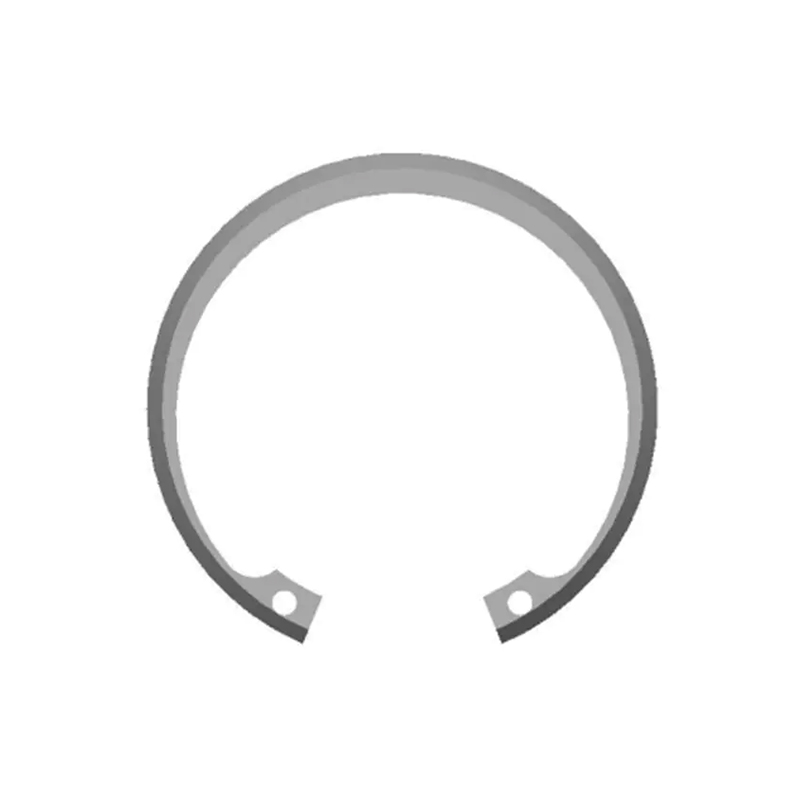
 DIN 472 ボア保持用の内部サークリップ これらのメートル サークリップは、内部の溝に取り付けるように設計されており、ボア内でのコンポーネントの軸方向の動きを制限します。標準的な表面処理を施したカーボンおよびステンレス鋼が用意されており、分解へのアクセスが制限されている場所でのベアリング保持に最適です。 製品を見る→
タイトなエンベロープ内で予測可能な高い予荷重が必要な設計の場合、DIN 2093 高荷重皿ばねワッシャーは漸進的なバネ定数を提供しますが、これはストリップが検証された硬度のピークに達するまで時効されている場合に限ります。
 DIN 2093 高荷重皿ばね座金 これらの円錐形の皿バネは段階的なバネ定数を提供し、タイトなエンベロープ内でプリロードを維持します。 51CrV4 などのばね鋼で作られており、低いストロークと高い補償力を備え、機械および電子機器の緩みを防止し、衝撃を吸収します。 製品を見る→
保守・点検・適合
熱処理の決定は工場入口で終わるわけではありません。コンポーネントがどのように保管、設置、メッキ、検査されるかによって、冶金学的利点が存続するかどうかが決まります。
- サークリップや止め輪は決して再利用しないでください。 取り外しのために広げられたリングには、すでに弾性限界を超える応力がかかっています。再度取り付けると疲労破壊を招きます。
- メッキ後に焼き付けます。 電気めっき中に導入される水素は、高硬度鋼に遅れ破壊を引き起こす可能性があります。プレート後のベークは 190 ~ 220°C で少なくとも 4 時間行うのが標準的です。
- 受入検査時に硬度を確認します。 サンプルバッチのポータブル硬度テストは、部品がラインに届く前に過少時効と過時効を検出します。
- トレーサビリティを確認します。 間の相互作用 熱処理と表面コーティングの決定 バッチ証明書に記載すべき方法で耐食性と疲労挙動を変える可能性があります。
コンプライアンスへの期待も厳しくなっています。バイヤーは、REACH と RoHS の整合性を確認する材料宣言に加え、認定試験所からの試験報告書を要求することが増えています。 CNAS 認定の社内テスト センターにより、文書作成の負担が軽減され、新規サプライヤーの承認サイクルが短縮されます。
析出熱処理は神秘的な冶金儀式ではありません。それは測定可能で制御可能なプロセスです。プレミアム リテーニング リングと早期故障の本当の違いは、そのプロセスが指定され、監視され、検証されているかどうかです。ファスナーのサプライヤーを承認する前に、そのサプライヤーが材料の時効硬化をどのように行っているか、保証している硬度範囲、およびそれをどのように証明しているかを尋ねてください。答えは千あたりの価格以上のことを教えてくれます。