シャフト保持リングは、機械アセンブリの中で最も要求の厳しい仕事の 1 つです。つまり、機械加工された溝にスムーズに収まり、ベアリング面にしっかりと固定され、長年の振動と負荷サイクルを通してその位置を保持する必要があります。このようなことができる理由は、それが作られている合金と、それを形作る冷間加工操作にあります。合金の冷間加工は単一のプロセスではありません。これは、ファスナーに依存する厳しい公差を維持しながら金属を永久的に強化する一連の成形技術です。
冷間加工が合金に及ぼす影響
冷間加工は、冷間成形または加工硬化とも呼ばれ、再結晶温度以下で金属を変形させます。合金の結晶構造は新しい粒子に回復するのではなく、引き伸ばされ、曲げられ、圧縮されます。転位が増加し、粒子が伸び、金属はより硬く、より強くなります。これが、薄い炭素鋼ストリップが圧延、打ち抜き、成形された後にバネ焼き戻しサークリップになる理由です。
強さにはトレードオフが伴う
強度が高くなると延性が低くなります。過度に冷間加工された合金は、曲げ中に亀裂が入ったり跳ね返ったりする可能性があります。これは、リテーナリングの場合、取り付けのために分割端を曲げて開き、その後元の形状に戻す必要があるため、特に重要です。高い降伏強度を生み出すための十分な冷間加工と、取り付けに耐えられる十分な延性との間のバランスが、信頼性の高い部品と脆い部品を分けるものです。
ファスナーが冷間加工合金に依存する理由
サークリップ、ワッシャー、スナップ リングなどのファスナーは、ほとんどの場合、冷間加工状態で指定されます。冷間加工により、滑らかで緻密で寸法が安定した表面が作成されます。また、弾性限界も向上します。これはまさに軸方向保持コンポーネントに必要なものです。その後の熱処理と組み合わせると、冷間加工された合金は、母材単独で得られるものをはるかに上回る引張強度、耐疲労性、および摩耗性能を実現できます。たとえば、私たちの DIN 471 に準拠したシャフト用の外部サークリップ 冷間加工されたばね鋼ストリップから製造され、プレス加工された後、熱処理されて一定のばね定数が得られます。
 シャフト用カスタム外部サークリップ - DIN471 サプライヤー、会社 中国のシャフト用カスタム外部サークリップ - DIN471 サプライヤーおよびシャフト用外部サークリップ - DIN471 会社、Dongbo Fastener Custom Ext... 製品を見る→
合金部品に使用される冷間加工プロセス
冷間加工にはさまざまな操作が含まれており、それぞれの操作でわずかに異なる方法で合金が変化します。ファスナーの製造に最も関連する 4 つのファミリーは、絞り加工、曲げ加工、せん断加工、および絞り加工です。精密スタンピングは、これらのいくつかを 1 回のプレス サイクルで組み合わせるため、大量の止め輪やワッシャーに推奨される方法です。
プレス加工と曲げ加工
プレス加工はサークリップ製造の核心です。合金鋼のストリップは、外形を切断し、分割部分を抜き、断面を形成する順送金型に送られます。曲げ操作により、リテーナ リングが溝に収まるように湾曲したプロファイルが作成されます。材料は変形に強いため、金型はスプリングバックを補償するように設計する必要があります。そうしないと、最終パーツが溝内で開きすぎたり、閉じすぎたりしてしまいます。
描画、剪断、およびそれらの相互作用
せん断加工では材料を切断し、絞り加工では材料を金型キャビティに押し込んでポケットやフランジを形成します。これらの操作は、ブラケットやケージなどの非標準のプレス部品で一般的です。せん断領域自体が冷間加工層となり、刃先の硬度を高めることができますが、パンチとダイの間のクリアランスが間違っていると、マイクロクラックが発生する可能性もあります。このため、冷間加工された合金部品では、精密なクリアランスと定期的な金型のメンテナンスは必須ではありません。
ボアの内部サークリップは同じ冷間加工原理で形成されますが、リングがハウジングのボア内に収まるように形状が逆になっています。私たちの DIN 472 に準拠した内部サークリップ このプロセスに従い、成形後に寸法検査を行って、自由直径と溝の適合性を確認します。
 DIN472 1.4122 サークリップのサプライヤー、DIN472 内部止め輪会社 中国の DIN472 1.4122 サークリップ サプライヤーおよび DIN472 内部止め輪会社として、Dongbo Fastener はカスタム DIN472 1.4122 サークリップを供給します。 製品を見る→
冷間加工ファスナーに適した合金の選択
すべての合金が冷間加工に同じように反応するわけではありません。一部の加工物はすぐに硬化するため、作業の間に焼きなましを必要とします。他のものは容易に形成されますが、熱処理後のバネ特性が欠けています。ほとんどの工業用止め輪と座金の場合、材料の選択は 4 つのグループに分類されます。
| 冷間加工ファスナー用に一般的に指定される合金ファミリと一般的な設計上の考慮事項。 | |||
| 合金族 | 代表的なコンポーネント | 冷間加工時の挙動 | デザインノート |
| 中炭素鋼(例:65Mn、C67S) | 外部サークリップ、スナップリング | 適度な加工硬化、良好な成形性 | 延性を回復するには、制御された熱処理が必要です。 |
| 合金ばね鋼 (例: 51CrV4、50CrV4) | 強力ワッシャー、高荷重止め輪 | より高い成形力。優れた疲労強度 | 応力が集中する鋭利な角は避けてください。 |
| ステンレス鋼 (例: 301、1.4310) | 耐食性サークリップ、船舶用ファスナー | 急速な加工硬化。堅牢なツールが必要 | 表面仕上げと不動態化が重要です。 |
| アルミニウム合金(例:5052、6061) | 軽量ワッシャー、スペーサーブラケット | 柔らかくて成形しやすく、弾性限界が低い | 高いバネレートの用途には適していません。 |
ばね鋼と熱処理の役割
合金ばね鋼は、安定したばね特性を生み出すために打ち抜き加工および焼き戻しに十分な成形性を備えているため、冷間加工止め輪のデフォルトの選択肢です。たとえば、DIN 471 および DIN 472 の標準部品は、このシーケンスに基づいて、リングが正しく装着され、繰り返しの負荷サイクル下でも軸方向の保持が維持されることを保証します。
冷間加工合金ファスナーの調達: 重要なチェック
冷間加工では金属が永久に変化するため、材料の化学的性質、金型の磨耗、プレス設定のわずかな違いにより、部品が公差を超えてしまう可能性があります。バイヤーと設計エンジニアは、サプライヤーを承認する前にいくつかのことを確認する必要があります。
寸法公差とスプリングバック制御
止め輪は、溝幅、リング厚さ、および自由直径によって定義されます。冷間加工された部品は成形後に自然に跳ね返るため、それを補うための工具を構築する必要があります。文書化された寸法レポートを要求し、自由直径とギャップ幅が最終組み立てと同じ条件下で測定されていることを確認します。
熱処理と表面状態
冷間加工だけで高性能ファスナーを製造できることはほとんどありません。最良の部品は冷間成形され、その後硬化および焼き戻しが行われ、その後洗浄および表面処理されます。これらのステップを社内で管理しているサプライヤーは、一貫した硬度を維持し、脱炭を回避する可能性が高くなります。私たちの 製造能力 精密プレス加工、熱処理、リン酸塩処理、超音波洗浄、光学選別をひとつ屋根の下で行います。
品質管理とトレーサビリティ
自動化された光学検査、硬度試験、バッチのトレーサビリティを探してください。大容量の場合は、一貫性がすべてです。当社の施設では、製造オーダーは先入れ先出し制御を備えた ERP によって追跡され、すべてのバッチは包装前に自動光学スクリーニングを通過します。
カスタム冷間加工合金および非標準形状
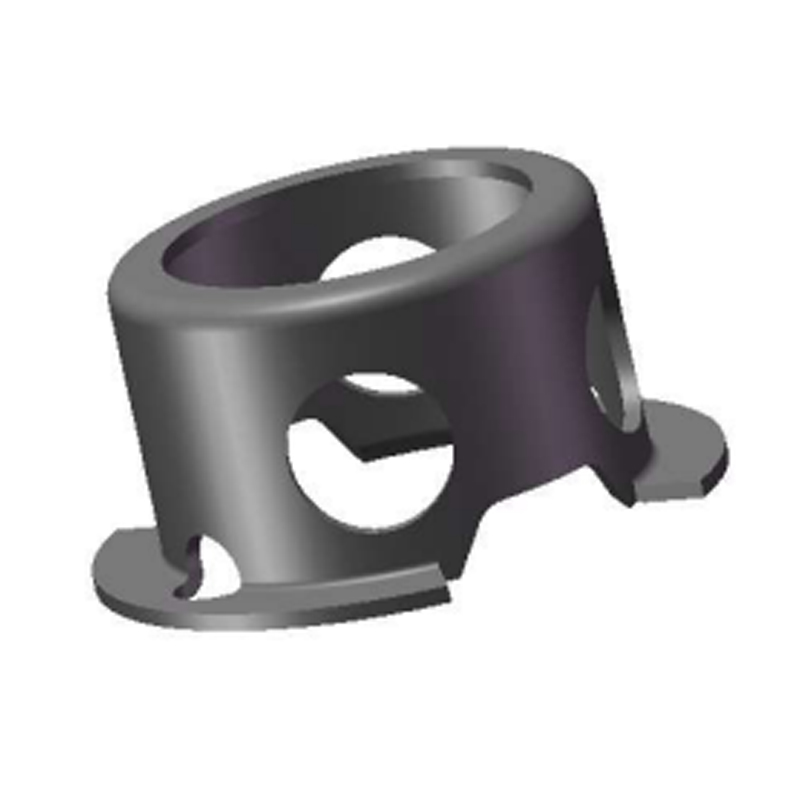
標準カタログが用途に適合しない場合、冷間加工によりカスタム形状への扉が開きます。非標準のプレス部品は、標準のサークリップに使用されるのと同じ合金ファミリとプロセス制御を使用して、特定のハウジング、ブラケット、またはケージに合わせた形状で開発できます。良い例としては、 耐摩耗性に優れた特殊形状の外部サークリップ 合金ストリップからコールドスタンピングされ、その後、摩耗が見られる用途向けに熱処理されます。プロジェクトがスケッチまたは失敗した標準部品から始まる場合、 製品カスタマイズサービス それを生産可能なコンポーネントに変えることができます。
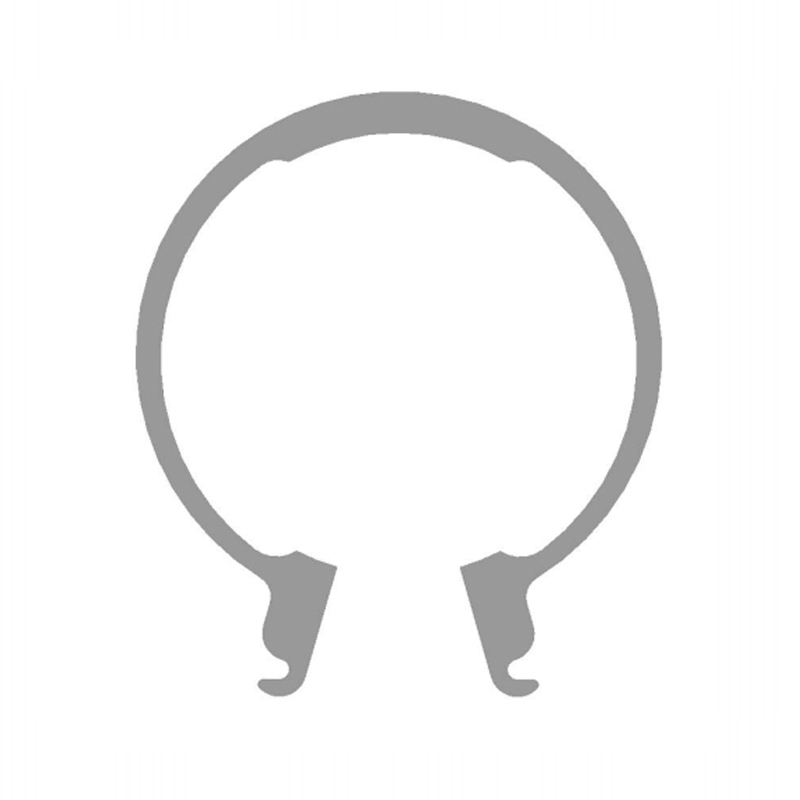 カスタム耐摩耗性特殊形状外部サークリップのサプライヤー、会社 中国のカスタム耐摩耗性特殊形状外部サークリップ サプライヤーおよび耐摩耗性特殊形状外部サークリップ会社として、東... 製品を見る→
冷間加工合金に関する最終的な考え
合金の冷間加工は一般的な製造工程ではありません。それは強度、弾性、公差、耐用年数に影響を与える冶金学的決定です。リテーナリング、サークリップ、および打ち抜きファスナーでは、冷間成形と制御された熱処理の組み合わせにより、現代の機械が依存する機械的性能が実現します。冷間加工によって合金がどのように変化するかを理解することで、より良い部品を指定し、現場での故障を減らし、ストリップから完成部品までのプロセスを管理する製造パートナーを選択することができます。