ばね強化鋼は材料コスト以上のものを決定します。これにより、止め輪が数百万サイクル後に溝に戻るか、振動の最初の兆候でグリップを失うかが決まります。ファスナーの製造において、スプリングテンパーは、サークリップ、クリップ、スプリングワッシャーなどの弾性的に曲がる部品を製造するための重要な要素です。
重要なポイント: ばね焼き戻し鋼は、通常の鋼では達成できない、高い降伏強度、許容可能な延性、および疲労耐性の組み合わせを提供します。これは、溝にスナップして動的荷重下でそこに留まる必要がある軸方向保持コンポーネントにとって好ましい材料状態です。
このガイドは、エンジニア、バイヤー、生産管理者が、スプリングテンパーがどのように作られるのか、一般的なテンパーにはどのような違いがあるのか、自動車、建設、風力発電用途に適切なスプリングテンパー鋼部品を指定する方法を理解するのに役立ちます。
ばね強化鋼とは何ですか?
ばね焼き戻し鋼は、永久歪みを生じさせることなく弾性エネルギーを蓄積および放出するように設計された微細構造を備えた熱処理鋼です。通常、1075、1095、65Mn などの中高炭素鋼や 50CrV4 などの合金グレードから製造されます。鋼はオーステナイト化範囲まで加熱され、焼入れされてマルテンサイトが形成され、その後制御された温度範囲で焼き戻されます。
スプリングテンパーと通常の焼き入れ鋼の違いは、最終の焼き戻しステップです。焼き戻しにより内部応力が軽減され、ばね用途に必要な高い降伏強度を維持しながら靭性が向上します。その結果、繰り返したわむことができ、応力が弾性限界以下である限り元の形状に戻る材料が得られます。
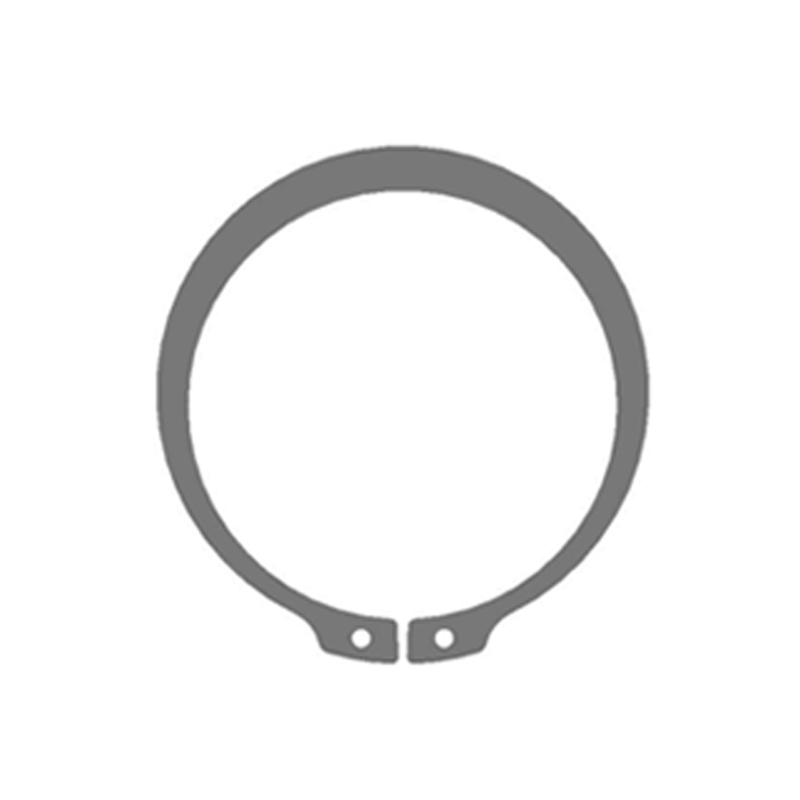
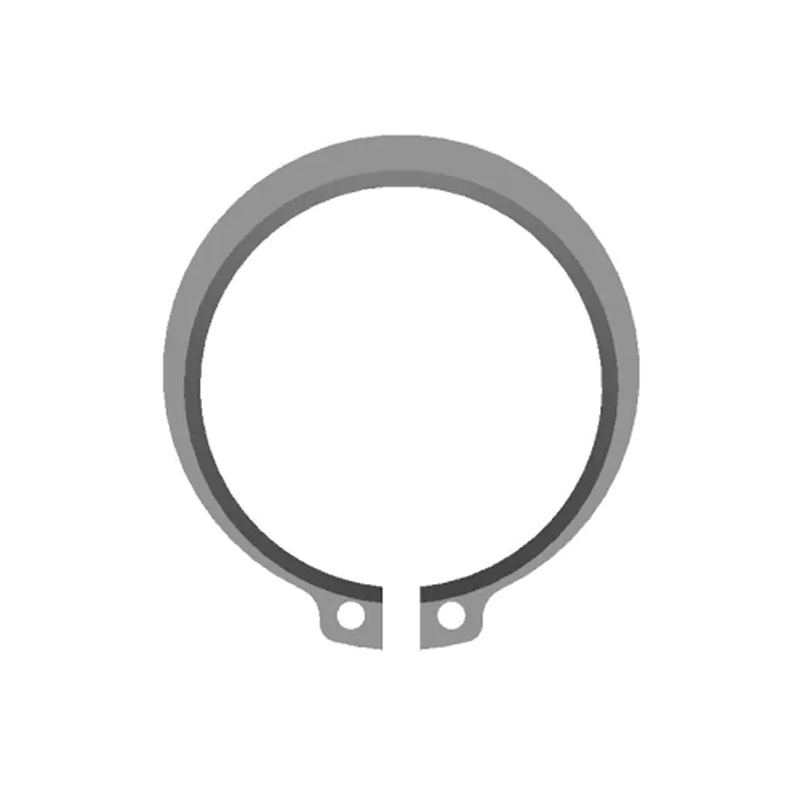
精密な締結では、この弾性記憶が機能します。 DIN471 外部サークリップ 仕事。リングはシャフト上で拡張し、溝にはめ込みます。材料が柔らかすぎると、リングは軸方向の力を保持できなくなります。脆すぎると、取り付け中または衝撃荷重によってリングが破損します。
 シャフト用カスタム外部サークリップ - DIN471 サプライヤー、会社 中国のシャフト用カスタム外部サークリップ - DIN471 サプライヤーおよびシャフト用外部サークリップ - DIN471 会社、Dongbo Fastener Custom Ext... 製品を見る→
主要な機械的特性
ばね焼き戻し鋼は、単一の硬度数値ではなく、複数の機械的特性のバランスによって指定されます。
高い弾性限界
材料は、小さな半径まで曲げても、元の寸法に戻ることができます。これは、取り付け中に折れることなく開く必要があるサークリップにとって不可欠です。
耐疲労性
ばね調質鋼は、繰り返し荷重がかかっても亀裂が発生しにくいため、スナップ リング、ばね座金、サスペンション部品に使用されます。
制御された硬度
一般的なスプリング テンパー部品は 44 ~ 50 HRC の範囲にあります。この硬度により耐摩耗性がもたらされ、時間の経過とともにコンポーネントが溝の摩耗に耐えられるようになります。
安定した寸法挙動
適切に焼き戻されたスチールは、取り付け後も自由直径とギャップ寸法を維持し、緩みや外れのリスクを軽減します。
スプリングテンパー vs. フルハード vs. アニール
以下の表は、打ち抜きファスナーに使用される一般的な焼き戻し状態を比較しています。実際の値は鋼種と断面の厚さによって異なります。
春の気性はどのようにして達成されるのか
春の気性へのルートはほとんどの植物で同じように見えますが、各ステップの制御が一貫した部分を作成します。
- オーステナイト化: 鋼は臨界範囲を超えて、通常は 820 ~ 900℃まで加熱されるため、炭素がマトリックスに溶解します。
- 焼き入れ: 油またはポリマー中で急速に冷却すると、鋼は硬くて脆いマルテンサイトに変化します。
- テンパリング: 部品は 400 ~ 600°C に再加熱され、設定された時間保持されます。これにより、内部応力が緩和され、硬度をあまり失わずに靭性が向上します。
- 仕上げと検査: バネ部品にはリン酸塩処理、油処理、メッキ処理が施される場合があります。硬度、ギャップサイズ、表面欠陥のバッチテストにより、適合性が確認されます。
リテーナリングメーカーの場合、このプロセスはスタンピングや精密測定と連携する必要があります。だからこそ、トンボは 完全に統合された製造プロセス 原材料、金型、プレス加工、熱処理、自動光学検査が 1 つの施設で管理されます。
良好なスプリングテンパー部品と不良部品を区別する隠れた指標
データシートには硬度と引張強さが示されている場合がありますが、現場での故障は通常、証明書に記載されていない要因によって引き起こされます。
- 脱炭深さ: 表面の炭素損失により、硬度と疲労強度が低下します。
- 微小亀裂: 研削またはドライスタンピングにより、応力が上昇し、亀裂が早期に伝播する可能性があります。
- 残留応力の不一致: 焼き戻しが不均一であると、ギャップ寸法と取り付けられる力が変化します。
- 遊離フェライト: オーステナイト化が不十分な場合、柔らかい部分が残り、弾性限界が低下します。
下のグラフは、焼き戻し条件がスタンピング曲げ試験における相対疲労耐性にどのように影響するかを示しています。
ばね調質鋼部品の業界応用流通
ばね焼き戻し鋼製コンポーネントは、シャフトやボアをサポートするほぼすべての機械アセンブリに使用されていますが、最大の需要はいくつかの分野から来ています。
自動車分野では、ギアボックス シャフト、等速ジョイント、ブレーキ コンポーネントにバネ強化サークリップが使用されています。風力タービンは、ボルト接合部の予荷重を維持するために高強度のばね座金を使用します。建設機械では、油圧シリンダーとファイナルドライブに頑丈な止め輪が使用されています。これらのアプリケーションには 1 つの要件が共通しています。それは、後で交換すると費用がかかるため、部品は取り付け後もその形状を維持する必要があるということです。
動的ボルト締結の場合、 高荷重皿ばね座金 DIN2093 バネ焼き戻し合金鋼で作られた製品は、多くの場合、振動による緩和を防ぐように指定されています。
 DIN2093 51CrV4/50CrV4 皿ばね座金サプライヤー、会社 カスタム DIN2093 50CrV4 皿ばね座金サプライヤーおよび DIN2093 51CrV4 皿ばね座金工場として、当社はカスタム DIN を設計できます。 製品を見る→
選択と ROI: ばね強化鋼コンポーネントの選び方
適切なコンポーネントを選択するには、単に材料を調べるだけではなく、コストを分析する必要があります。早期故障は、コンポーネント自体よりもはるかに大きなコストがかかります。
荷重ケースを定義する
軸力、振動振幅、変位を特定します。スプリング テンパー部品は、降伏応力を超えることなくこれらの荷重を吸収する必要があります。
規格を選択してください
シャフト保持には DIN471、ボア保持には DIN472、予圧ワッシャーには DIN2093 を選択してください。規格は溝の寸法と荷重クラスを定義します。
材料グレードの一致
炭素鋼は経済的です。 50CrV4 合金鋼は、高温および非常に動的システムにおいて優れた疲労寿命を提供します。
公差の確認
溝幅、ギャップ サイズ、および自由直径はすべて、取り付けられたパフォーマンスに影響します。厳密な公差管理により、組み立てのリスクが軽減されます。
総生涯コストを評価する
ダウンタイム、保証、設置工賃も比較に含めてください。少し高価なスプリングテンパー部品を使用すると、現場での修理コストを大幅に節約できます。
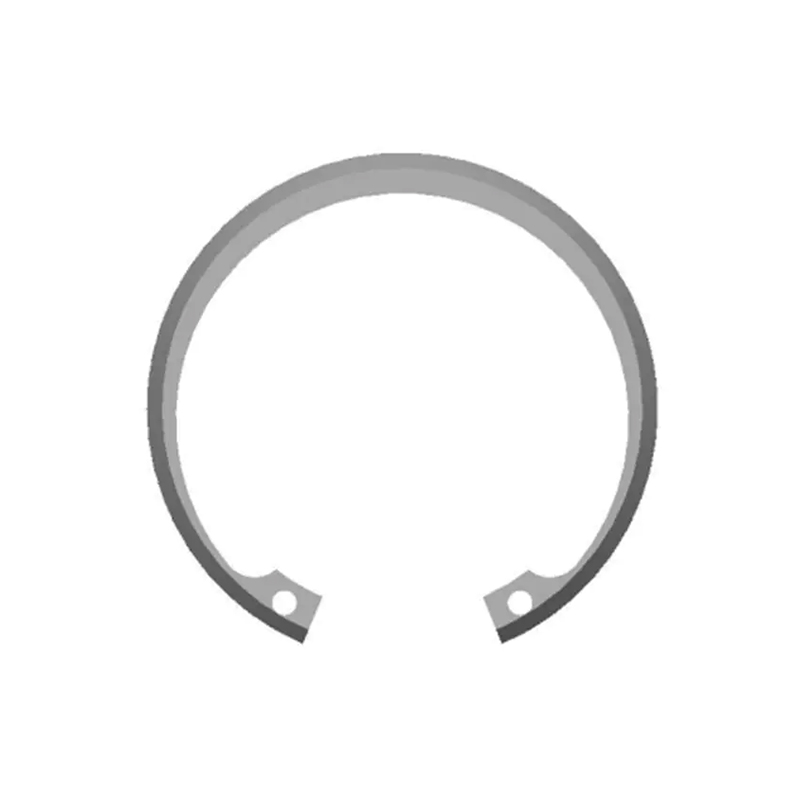
ボア用途の場合、 DIN472 内部サークリップ 外部サークリップと同じ弾性保持の信頼性を提供しますが、ハウジング内の溝に嵌合するように設計されています。溝の幅と深さの公差は保持強度に直接影響するため、確認してください。
 DIN472 1.4122 サークリップのサプライヤー、DIN472 内部止め輪会社 中国の DIN472 1.4122 サークリップ サプライヤーおよび DIN472 内部止め輪会社として、Dongbo Fastener はカスタム DIN472 1.4122 サークリップを供給します。 製品を見る→
メンテナンスとコンプライアンスの考慮事項
バネ強化鋼製部品はメンテナンスが容易ですが、壊れないわけではありません。設置者は常識的なルールに従う必要があります。
- メーカーが推奨する最大ギャップを超えてサークリップを広げないでください。
- 組み立て後に傷や表面の変形がないか確認してください。エッジが損傷すると疲労寿命が短くなる可能性があります。
- スプリングの表面を傷つけないように、適切なペンチまたはアプリケーターを使用してください。
- 油の多い環境にはリン酸塩処理、湿気の多い屋内条件には亜鉛メッキ、自動車のアンダーボディの露出にはダクロメットなど、適切な腐食保護を選択してください。
- 硬度範囲、脱炭深さ、微細構造の一貫性については、材料証明書を確認してください。
- 原材料だけでなく製品をテストするサプライヤーから購入してください。 CNAS 認定のテストセンターは、プロセス管理の強力な証拠となります。
規格への準拠も契約事項です。 DIN 471、DIN 472、および DIN 2093 は、寸法範囲、荷重クラス、および材料要件を指定しています。カスタムのスタンプ形状の場合、サプライヤーが正しいプロセスを構築できるように、設計では同じ材料と焼き戻しの要件を参照する必要があります。
春の気質は単なる物質的な状態ではありません。それは質の高い規律です。マルテンサイトは適切な範囲に焼き戻され、自由直径は公差内に制御され、表面に亀裂があってはなりません。あなたが取り付けるすべてのバネ強化鋼部品はそのチェーンを通っています。
チェーン全体を管理するメーカーと協力すると、不確実性が軽減されます。 Dongbo Fastenerでは、スプリングテンパー加工、プレス加工、熱処理、表面コーティング、光学検査を一つ屋根の下で行っています。図面に標準以外のクリップまたはリテーナーが必要な場合は、 カスタマイズされたスタンプ部品 ルートはコンセプトをテストされたコンポーネントに変えることができます。アプリケーションの詳細をチームに連絡し、エンジニアリング データを参考にして選択してください。