「焼き入れ焼き戻し済み、45 ~ 50 HRC の鋼」としか書かれていない図面では、どのグレードの鋼、サプライヤーが実際にどのような焼き戻し温度に保ったのか、機能端のどの程度が脱炭される可能性があるのかという 3 つの決定が残されています。これら 3 つの答えによって、外部サークリップが 10 年間の振動を通じてベアリングを所定の位置に維持するか、最初の整備間隔で静かに緩むかが決まります。
短い答え: 「強化され、強化された」は、特性ではなく順序を表します。硬化では、鋼が約 800 ~ 900 °C でオーステナイト化され、最高の硬度まで焼き入れされます。その直後に焼き戻しを行うと、硬度のコストを抑えながら靭性が戻ります。ばね鋼の止め輪と皿ばねの場合、ほとんどの仕様は 300 ~ 450 °C の範囲で焼き戻しした後、42 ~ 52 HRC の間に落ち着きます。軸方向の推力下でブリネリングに耐えるのに十分な硬さ、サークリップ プライヤーでの取り付けに耐えるのに十分な延性があります。
以下はすべて、購入およびプロセス側から書かれたものです。各セクションでは、バイヤー、設計者、または品質エンジニアがサプライヤーとの会議や失敗報告で最終的に弁護しなければならない質問に答えます。
硬化と焼き戻し: 各ステップが実際に何を制御するか
熱処理は一度だけの作業ではありません。 4 つの段階が積み重なり、それぞれに独自の特徴的な故障モードがあります。 2 つのサプライヤーが両方とも 48 HRC を認証しながら、現場でまったく異なる動作をする部品を提供できるのは、これらを混同しているためです。
オーステナイト化、800 ~ 900 °C
浸漬温度と時間は、溶液に入る炭素の量を決定します。浸漬が不十分だと、決して硬化しない柔らかいフェライトポケットが残ります。過度の浸漬は結晶粒を粗大化し、強度を高めることなく靭性を低下させます。 65Mn や 50CrV4 などのばね鋼は通常、この範囲の上限にあたります。
焼入れ
オイルは合金グレードに適しています。水またはポリマーは、C67S などのプレーンカーボングレードに適しています。焼き入れは、パーライトノーズを見逃すほど十分に速く、かつ薄いリング部分に亀裂が入らないように十分穏やかでなければなりません。歪みはテンパリングではなくここで決まります。
焼き戻し、通常 300 ~ 500℃
これは、提供されるプロパティを定義する段階です。範囲の中間では、焼き戻し温度が約 20 °C になると、硬度が 1 ~ 2 HRC 変化します。保持時間も重要です。温度に達した瞬間に引っ張られた部品は、1 時間浸漬された部品と同じではありません。
めっき後のベーク
約 32 HRC を超える電気めっき部品には水素脆化のリスクがあります。めっき後数時間以内に開始する 190 ~ 230 °C でのベークが標準的な緩和策であり、これは想定事項ではなく注文書に含まれます。
焼き戻し温度により硬度、靱性、安定性が決まります
以下の表は、図面に硬度バンドのみが示されている場合に最も役立つ参考資料です。これは、約 850 °C から油焼き入れされた 0.6 ~ 0.8 % の炭素ばね鋼に焼き戻し温度の変化がどのような影響を与えるかを示しています。
数字よりも実践的な読み方が重要です。 46 ~ 52 HRC のサークリップと 40 ~ 46 HRC の皿バネは、書類が異なる同じ製品ではありません。サークリップには、溝壁の擦り傷に耐えるための表面硬度が必要です。皿ばねは、永久ひずみを起こさずに数百万サイクルたわむことができるように、より高い焼き戻し温度を必要とします。
 DIN 2093 アキシアル荷重用円錐皿ばね アキシアル荷重とフランジ圧力保持用の円錐皿ばね。DIN 2093 サイズ表、ばね鋼、および表面処理オプションを備えています。 製品を見る→
標準はプロセスではなくウィンドウを設定します。サークリップの場合は DIN 471 および DIN 472、皿バネの場合は DIN 2093 が、それぞれ硬度範囲と許容される脱炭を定義しています。 「45 ~ 50 HRC」のみを引用するサプライヤーは、背後にあるプロセス保証なしで結果を引用していることになります。
フィールド寿命を決定する指標
硬度は証明書に記載されている数字です。疲労寿命は、滅多に現れない 4 つの要素によって決まります。
- 脱炭。 機能エッジ上の柔らかく炭素が減少したスキンは、サークリップの初期故障の典型的な原因です。耐荷重エッジの 0.02 mm でキャップを付け、目視ではなく研磨された断面でチェックするのが良い方法です。
- 残留オーステナイト。 約 5 % を超えると、使用中にオーステナイトが非焼戻しマルテンサイトに変化します。リングが成長し、フィット感が変化します。二度目の焼き戻しや極低温処理を行うと、状態が落ち着きます。
- 粒子サイズとインクルージョン含有量。 細粒(ASTM 7 以上)により、48 HRC リングは衝撃荷重に耐えることができます。過熱したオーステナイト化浴からの粗粒は、硬度証明書には決して現れません。
- エッジ品質。 打ち抜きリングにはせん断ゾーンと破砕ゾーンがあります。引張エッジのバリや微小亀裂は、溝が磨耗するずっと前に疲労の開始点となります。
これらの変数は最終検査時ではなく炉内で設定されるため、証明書だけよりもプロセス ルートが重要になります。私たちの 社内製造の流れ は、ブランキング、熱処理、リン酸塩処理、および自動光学選別を 1 つの品質システム内で維持します。これにより、ロット間の硬度の再現性が逸話ではなく監査可能になります。
硬化および焼き戻しされたファスナーが機能する場所
硬化および焼き戻しされた部品は、溶接せずにしっかりと保持する必要がある接合部に振動や熱サイクルが加わる場所に集中します。
自動車の駆動系とブレーキ — 約 42 %
風力発電機およびピッチ システム - 約 22 %
建設機械および農業機械 — 約18%
産業用ギアボックスおよびポンプ — 約 12 %
その他一般機械・・・約6%
上記の分割は、市場調査ではなく、私たちが見ている相場の組み合わせを反映していますが、パターンを説明しています。リテーナリングは、通常、高価なアセンブリの中で最も安価な部品であり、故障が最も多くの付随的損害を引き起こす部品であるため、そのリストの先頭に位置します。特に風力発電用途では、硬度だけで指定するのは難しいもの、つまり 42 ~ 50 HRC、低脱炭、リングを脆化させないリン酸塩または亜鉛フレーク仕上げが求められます。
最も頻繁にリクエストされるアイテムは依然としてプレーン シャフト リングです。これは、ギアボックス、ポンプ、モーターの設計におけるデフォルトのアキシャル ロケーターであるためです。
 DIN 471 シャフト軸方向保持用の外部サークリップ 軸方向の位置と変位を制御するためのシャフト サークリップ。DIN 471 サイズから 1000 mm、カーボンまたはステンレス鋼、コーティングのオプションがあります。 製品を見る→
指定と購入: 5 段階のチェック
硬度に関する論争のほとんどは、数字のみを指定した注文書に遡ります。 5 行の仕様により、そのリスクはほぼすべて排除されます。
1. 規格に名前を付けます。 DIN 471、DIN 472、DIN 2093 およびそれらの同等品では、硬度範囲、溝の形状、および試験方法がすでに定められています。標準的な数値まで購入すると、開始前にほとんどの議論が解消されます。
2. ウィンドウとメソッドを指定します。 44 ~ 50 HRC などの範囲に加え、指定された変換ルート (薄切片の HV1 を HRC に変換) により、ベンチ テスターで 1.2 mm リングの読み取り値が異なるという古典的な論争を回避できます。
3. 焼き戻し温度に上限を設けます。 「350 °C 以下で焼き戻し済み」と記載すると、サプライヤーは使用中に部品が脆くなるような短時間の低温焼き戻しで硬度を高めることができなくなります。
4. 脱炭とエッジの制限を設定します。 仕様内の 1 つの条項と受入検査時の 1 つのチェックにより、リスク登録から故障モード全体が削除されます。
5. ロットのトレーサビリティが必要です。 炉、バッチ、熱処理チャート、硬度調査、めっき焼成記録 - 1 年後に主張を擁護できるようにする文書です。
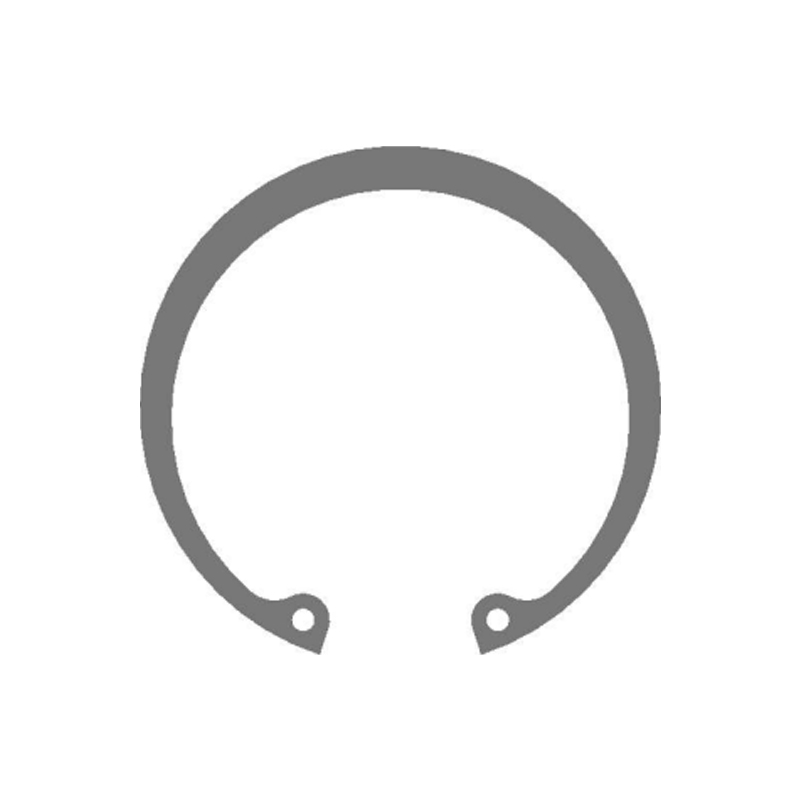 DIN 472 メートル規格のボア保持用内部サークリップ 機械加工された穴での軸方向の保持のための内部サークリップ。DIN 472 メートルサイズ、カーボンまたはステンレス鋼、および表面処理の選択が可能です。 製品を見る→
図面が特殊である場合 (オフセット ラグ、標準外の溝幅、ベアリングも保持するブラケットなど)、仕様の作業は単純に早めに行われます。私たちの カスタムスタンピングとリングの開発 ルートはカタログ番号ではなく、溝の寸法と荷重ケースから始まります。通常、これが規格では答えられない硬度の問題を解決する最も早い方法です。
メンテナンス、再利用、およびコンプライアンス
硬化および焼き戻しされた部品の信頼性を高める特性により、その状態を目で判断することが難しくなります。最初の再構築後、いくつかのルールによりアセンブリが正しく保たれます。
- 取り外したサークリップや皿バネは再使用しないでください。延性を与える焼き戻しとは、一度降伏させたリングを広げた状態を意味します。
- 整備のたびに、溝壁にフレッチング腐食がないか確認してください。研磨された証印は動きを意味し、溝の幅またはリングの厚さが許容範囲外であることを意味します。
- 32 HRC を超える亜鉛めっき部品については、めっき後のベーク記録をファイルに保存してください。記録が欠落している場合は、そのロットを許容できるものとしてではなく、疑わしいものとして扱います。
- コーティングの証拠を認識された方法に結び付けます。塩水噴霧は ISO 9227 に、水素脆化スクリーニングは ISO 15330 または ASTM F1940 (コーティング仕様で要求されている場合) に準拠します。
- EN 10204 3.1 に準拠した材料証明書、PPAP ドキュメント、および変更通知条項を、誰も開かないフォルダーではなく、供給契約に含めます。
規制されたサプライチェーン(IATF 16949に基づく自動車、または顧客固有の品質協定に基づく風力発電)では、熱処理は通常、資格のあるオペレーター、校正された炉、および継続的なチャート記録を必要とする特別なプロセスとして扱われます。最初の注文時に炉チャートを一度要求したバイヤーは、その後故障調査を実行する必要がない傾向があります。
硬化および焼き戻し鋼は、負荷がかかった状態でもコンポーネントを脆くせずに適切な位置にどのように保持するかという特定の質問に対する信頼できる答えです。材料グレード、焼き戻し範囲、脱炭限界、および文書化された焼き付けを使用して答えれば、部品は設計どおりに動作します。硬度番号のみで回答すると、図面の次の改訂が失敗レポートによって書き込まれます。